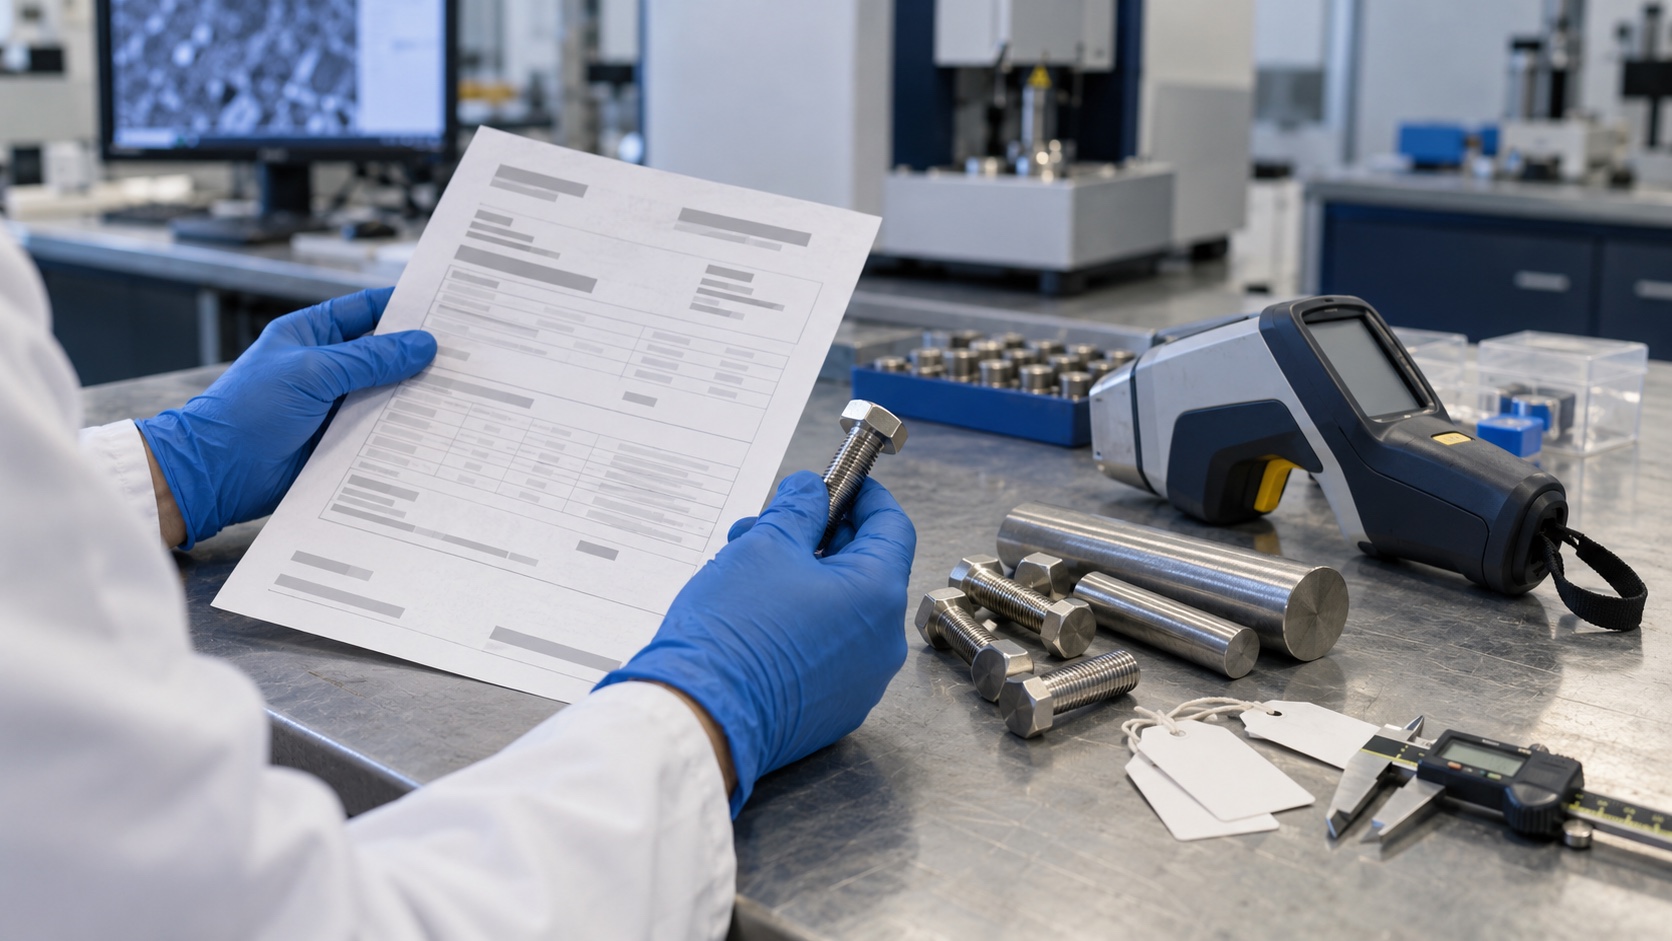
Un documento puede ser auténtico y aun así no demostrar el requisito que el comprador necesita. Un certificado de material puede describir la colada de materia prima; PMI puede verificar ciertos elementos en piezas seleccionadas; un informe dimensional puede registrar características de la pieza terminada. Ninguno demuestra automáticamente todo el pedido.
La pregunta útil no es «¿tenemos un certificado?», sino qué requisito cubre, qué piezas representa y cómo se vincula con el lote entregado.
Empiece por tres preguntas distintas
| Pregunta | Evidencia principal | Qué puede demostrar | Qué no demuestra por sí sola |
|---|---|---|---|
| ¿Qué colada o lote se suministró? | MTC/MTR y trazabilidad | Designación, especificación, condición declarada y resultados reportados de la colada o lote. | Dimensiones, rosca o propiedades afectadas por procesos posteriores. |
| ¿La pieza es coherente con la aleación esperada? | PMI o verificación de grado | Elementos medidos dentro del método, calibración y aceptación definidos. | Tratamiento térmico, microestructura, todas las propiedades o piezas no ensayadas. |
| ¿Cumple la geometría final? | Informe dimensional y de rosca | Características registradas en la muestra o cobertura indicada frente al plano citado. | Identidad del material si no existe vínculo trazable. |
| ¿Cumplen las propiedades finales? | Informe de ensayo aplicable | Propiedad, probeta, método, condición y criterio indicados. | Otras propiedades, tamaños, lotes o condiciones. |
| ¿Los registros pertenecen al envío? | Cadena de trazabilidad | Vínculo entre pedido, pieza, revisión, colada, lote, procesos, inspección y embalaje. | Conformidad de un requisito que nunca se comprobó. |
Qué demuestra un MTC o documento EN 10204
EN 10204 define tipos de documentos de inspección para productos metálicos [1]. Como MTC, MTR y mill certificate se usan de forma imprecisa, la orden debe indicar el tipo requerido y la especificación que debe cubrir.
Un certificado útil identifica emisor, material, forma, especificación y revisión cuando esté controlada, colada o lote, condición, ensayos declarados y autorización. Después debe vincularse esa identidad con la materia prima usada para fabricar las fijaciones.
EN 10204 3.1 no debe describirse simplemente como certificación de terceros. Se valida dentro del sistema de inspección del fabricante por un representante autorizado independiente del departamento de fabricación. El 3.2 añade la validación del representante autorizado del comprador o del inspector designado. Pedir 3.2 después de producir no crea retroactivamente la intervención necesaria.
El error típico es usar un certificado correcto de barra como prueba de que los pernos mecanizados cumplen dimensiones, roscas y prestaciones finales. El MTC respalda el material; los requisitos posteriores necesitan evidencia propia.
Qué demuestra PMI y dónde termina
ASTM E1476 describe métodos de identificación, verificación y clasificación de metales [2]. PMI debe tratarse como una actividad con finalidad definida, no como certificado universal.
Una solicitud útil especifica método, piezas o ubicaciones, preparación superficial, elementos de interés, referencia o calibración, cobertura, regla de aceptación, control de identidad e informe. «PMI 100 %» es ambiguo si no explica si significa cada pieza, colada, lote, extremo accesible o elemento indicado.
PMI no establece automáticamente el tratamiento térmico, la microestructura, todas las propiedades mecánicas ni cada límite químico. Si el método no cubre adecuadamente un elemento crítico, debe acordarse un método analítico apropiado.
Qué debe contener el informe de inspección
Un informe que solo diga «PASS» es difícil de auditar. Debe identificar plano o especificación y revisión, característica, nominal y tolerancia, resultado cuando se exijan datos variables, instrumento o calibre, muestra o cobertura, etapa de inspección y decisión.
ISO 10012:2026 aborda los sistemas de gestión de las mediciones para dar confianza en la validez y fiabilidad de los resultados [3]. Un instrumento calibrado no constituye todo el proceso: también importan método, ambiente, operador, fijación, resolución y control de la pieza.
ISO/IEC 17025 aborda competencia, imparcialidad y operación coherente de laboratorios [4]. Si se exige un laboratorio acreditado, compruebe que el método concreto figura en el alcance aplicable; un logotipo general no cubre todos los ensayos.
Construya primero la cadena de trazabilidad
Desde el embalaje terminado debe poder llegarse al lote de fabricación, procesos, inspección, colada o lote de materia prima y línea de compra. Desde una colada debe poder identificarse qué lotes y envíos la contienen.
Defina dónde reside la identidad: marcado de pieza, etiqueta de bulto, hoja de ruta, registro digital o paquete documental. Cuando se corte, divida, combine o subcontrate material, acuerde cómo se transfiere la identidad y se evita la mezcla.
La trazabilidad no sustituye el ensayo. Solo indica qué evidencia corresponde a qué material y piezas.
Ejemplo con 718: una colada y dos lotes de tratamiento térmico
Que coincida el número de colada no hace intercambiables todos los lotes terminados. Supongamos que un pedido hipotético exige fijaciones de 718 envejecidas. La colada H1 se divide en los lotes de piezas terminadas B1 y B2, que pasan por ciclos de envejecimiento separados. Estas etiquetas son ilustrativas; no corresponden a envíos de BYBOLT.
| Registro recibido | Qué demuestra | Qué falta comprobar |
|---|---|---|
| Certificado de material de H1; el embalaje vincula ambos lotes con H1 | Ambos lotes son trazables a la colada declarada. | ¿Qué registros posteriores de proceso y ensayos de producto cubren B1 y B2? |
| El registro de envejecimiento y el informe de ensayos de producto exigido identifican solo B1 | Esos registros pueden revisarse frente a los requisitos del pedido para B1. | No demuestran la condición final ni la aceptación de los ensayos de B2 solo porque coincida la colada. |
| El PMI espectrométrico de B2 muestra la aleación esperada | La verificación respalda la identidad de la aleación dentro de su método y cobertura. | No aporta los registros de envejecimiento ni la evidencia de ensayos de producto que faltan para B2. |
Mantenga pendiente la aceptación de B2 hasta que el proveedor aporte los registros exigidos y su vínculo con el lote entregado, o resuelva la carencia mediante el procedimiento de disposición acordado. Revise también B1 a partir de su propia evidencia: un registro de proceso por sí solo no demuestra todos los requisitos del producto terminado. La misma comprobación importa en pedidos de A-286 con una condición final especificada (en inglés); el nombre de la aleación y una colada compartida no sustituyen la aceptación de esa condición.
Siete vacíos que deben resolverse
| Vacío | Riesgo | Respuesta |
|---|---|---|
| Falta especificación o revisión | El resultado puede haberse evaluado contra otro requisito. | Indique documento y revisión en la orden y plantilla. |
| Colada o lote no coincide | El documento puede no pertenecer al envío. | Detenga la liberación y reconcilie la trazabilidad. |
| Método o laboratorio no identificado | No se puede evaluar competencia ni alcance. | Solicite método, ejecutor y alcance de acreditación. |
| Cobertura PMI vaga | Una muestra puede interpretarse como evidencia de todas las piezas. | Defina cobertura por pieza, colada, lote o muestreo. |
| No hay resultados reales | Faltan datos variables cuando eran contractuales. | Separe características con valores de las de aceptación por atributos. |
| El informe precede al proceso controlado | Procesos posteriores pueden cambiar la característica. | Defina etapa y reinspección. |
| Documento alterado o sin autorización | Su integridad es incierta. | Solicite emisión controlada o copia digital verificable. |
Incluya la evidencia en la RFQ
- Separe material y condición de los requisitos del producto terminado.
- Nombre el tipo EN 10204 u otro certificado y quién lo emite o valida.
- Defina finalidad, método, elementos, cobertura, etapa y aceptación de PMI.
- Liste ensayos dimensionales, de rosca y de producto con su revisión.
- Defina claramente muestreo o control al 100 %.
- Indique testigos, puntos de espera o laboratorio acreditado.
- Defina trazabilidad de colada, lote, proceso y embalaje.
- Acuerde índice documental, idioma, formato y momento de liberación.
Use la guía de calificación del proveedor para decidir quién controla la evidencia. La página de calidad de BYBOLT explica las rutas disponibles. Adjunte los requisitos mediante el formulario RFQ para acordar emisor, muestra, método, coste y plazo.
Regla final: requisito, cobertura y vínculo
Para cada registro pregunte: ¿qué requisito cubre, qué piezas representa y qué identificador lo vincula al envío? Si falta una respuesta, la cadena sigue abierta. Esta regla es más fiable que juzgar por páginas, logotipos o la palabra «certificado».
Incluya los documentos en la solicitud de cotización
Indique el producto o la revisión del plano, la especificación y el estado del material, la cantidad, los documentos de inspección y cualquier criterio de muestreo o aceptación exigido. Pregunte qué registros vincularán la colada con el lote terminado. Los documentos y las inspecciones adicionales al paquete incluido deben acordarse durante la cotización.
Páginas para preparar la consulta
Envíe el plano o la lista de compra
Cada entrega de BYBOLT incluye un certificado MTC / EN 10204 3.1, trazabilidad por número de colada y ensayos mecánicos. Los productos roscados incluyen inspección por muestreo con calibres PASA / NO PASA. Los métodos y criterios de aceptación siguen la especificación acordada; el PMI, la inspección de terceros y los registros adicionales se acuerdan por separado.