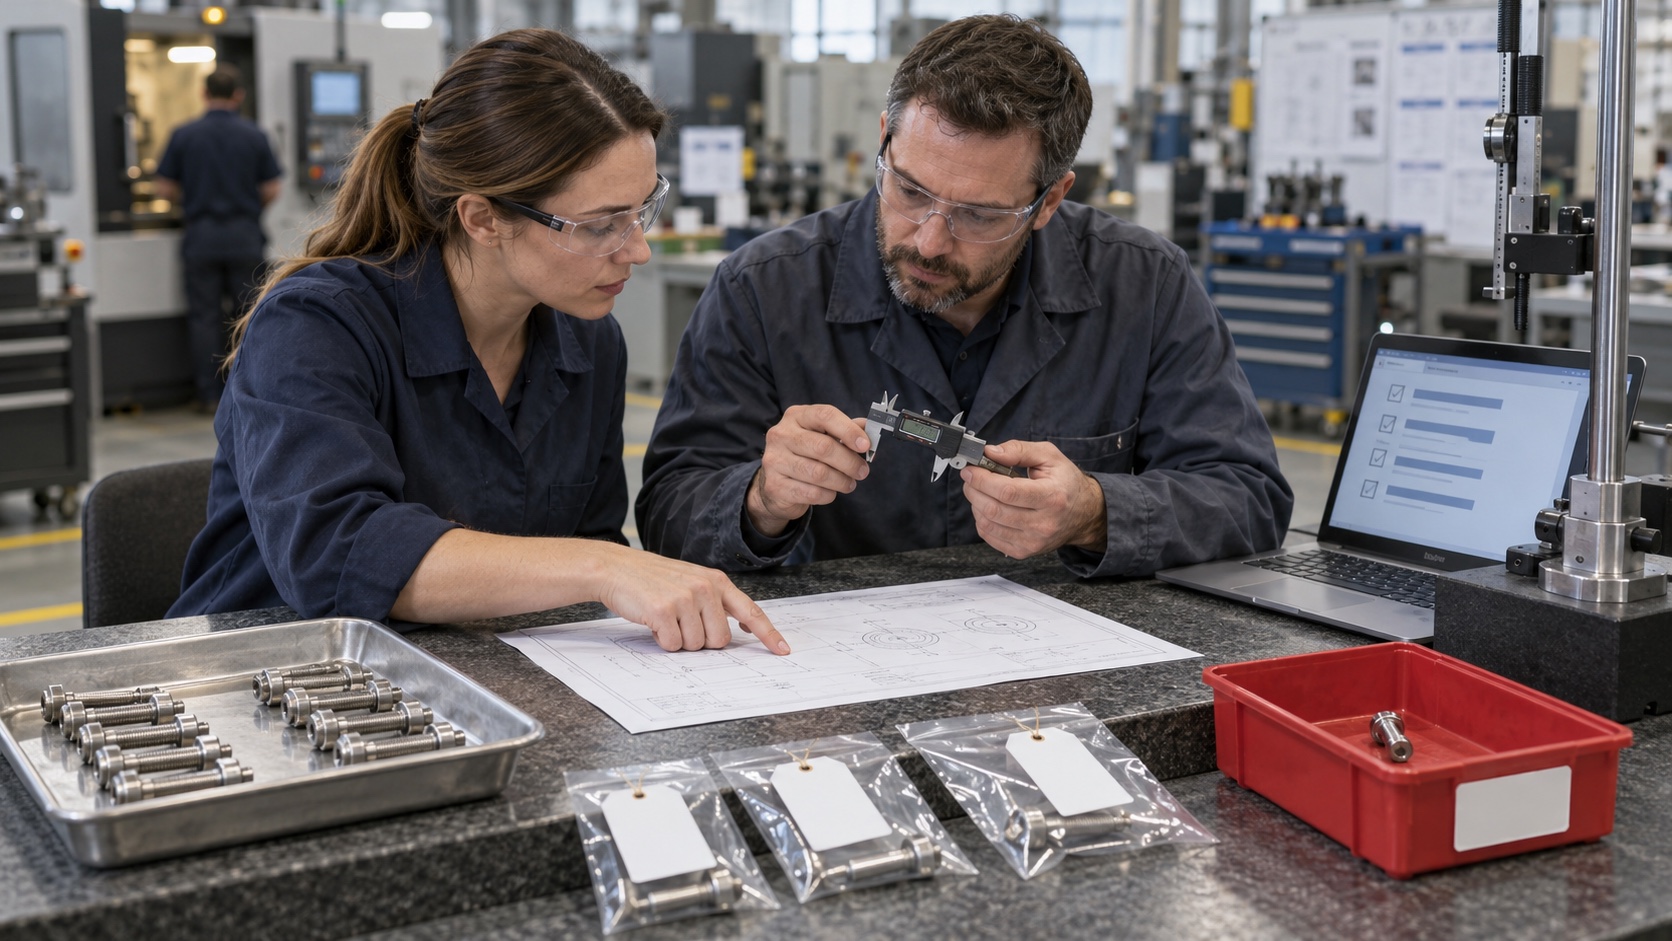
No: un certificado del sistema de gestión es un punto de partida, no la aprobación del producto. Puede demostrar que existen procesos definidos, pero no que la fuente del material, la ruta, los subcontratistas, la primera producción o el lote entregado cumplen su pedido.
Separe cuatro preguntas: ¿puede la organización gestionar la calidad?, ¿puede la ruta fabricar esta pieza?, ¿se verificó una configuración representativa?, ¿lleva el pedido real la evidencia de liberación requerida?
Qué indica el certificado ISO y qué no
ISO 9001:2026 establece requisitos para crear, mantener y mejorar un sistema de gestión de calidad [1]. Sustituyó a la edición 2015 en septiembre de 2026, con periodos de transición para certificaciones existentes. Revise edición y estado de transición; no suponga que todo certificado 2015 dejó de ser válido de inmediato.
Compruebe entidad legal, dirección o planta, actividades y productos del alcance, organismo certificador, fechas, estado y límites. Compárelo con la instalación y procesos propuestos. Un certificado de distribución o mecanizado general en una planta no cubre automáticamente tratamiento térmico, procesos especiales u otra ubicación.
Tampoco aprueba una aleación, plano, norma de producto, plan de inspección o subcontratación concreta.
Use cuatro puertas de calificación
| Puerta | Decisión | Evidencia | Límite de aprobación |
|---|---|---|---|
| 1. Organización y QMS | ¿Controla requisitos, proveedores externos, medición, no conformidad y registros? | Cuestionario, certificación aplicable, auditoría, responsabilidades y registros. | Aprueba la base organizativa, no producto ni proceso. |
| 2. Ruta técnica | ¿La fuente, fabricación, tratamiento, rosca, acabado e inspección pueden cumplir? | Flujo, fuentes, plan de calidad, capacidad y control de subcontratistas. | Solo la ruta revisada y sus cambios controlados. |
| 3. Primera producción | ¿Una configuración representativa cumple el diseño? | FAI o muestra inicial, lista de características, revisión y cierre de desviaciones. | La configuración verificada, no cambios futuros. |
| 4. Liberación del lote | ¿Las piezas entregadas cumplen la orden real? | Material, procesos, dimensiones, rosca, ensayos, trazabilidad y liberación. | El lote, cobertura y criterio declarados. |
Ajuste la profundidad al riesgo
ISO 19011:2026 ofrece directrices para programas y ejecución de auditorías con enfoques basados en evidencia y riesgo [2]. No obliga a auditar en planta cada pedido. Considere consecuencia del fallo, complejidad, subcontratación, historial, reemplazabilidad y requisitos del cliente.
| Situación | Controles iniciales | Controles adicionales posibles |
|---|---|---|
| Artículo estable y reemplazable | Alcance, cuestionario, certificado, documentos de muestra y controles de pedido. | Revisión remota si la evidencia es insuficiente. |
| Pieza según plano con tratamiento o subcontratación | Ruta técnica, fuentes, plan de calidad, primera pieza, trazabilidad y notificación. | Auditoría, testigo o ensayo independiente según riesgo. |
| Aplicación regulada o crítica para el cliente | Ruta definida por el cliente, fuentes restringidas, cláusulas, FAI, puntos de espera y liberación completa. | Auditoría y vigilancia continuada según el programa aplicable. |
Califique la ruta y los subproveedores
La ruta puede incluir materia prima, corte, forja o mecanizado, rosca, tratamiento térmico, acabado, limpieza, marcado, inspección, ensayo y embalaje. Quien cotiza puede no ejecutar todas las operaciones.
Solicite un flujo que separe operaciones internas y externas, control de cada proveedor, transmisión de revisiones, identificación del trabajo y conservación de registros. Un folleto o una lista de máquinas no prueban capacidad para la pieza solicitada.
ISO 10005 ofrece orientación para planes de calidad de un producto, proyecto o contrato concreto [3]. El plan puede identificar operaciones, características, responsabilidades, puntos de testigo o espera, registros y autoridad de liberación.
FAI verifica una configuración controlada
FAI conecta el registro de diseño con un resultado representativo. SAE AS9102C establece requisitos cuando esa norma aeroespacial se invoca por contrato [4]. En otros sectores puede usarse una muestra inicial, pero hay que definir finalidad y entregables.
Indique plano y revisión, pieza, material, procesos, lista de características, resultados, no conformidades y aprobación. Defina causas de repetición total o parcial: revisión, fuente, proceso, utillaje, planta, interrupción o acción correctiva.
Una fotografía, muestra comercial o prototipo no es automáticamente FAI. Una FAI aprobada tampoco garantiza todos los lotes posteriores.
Trazabilidad y cambios comparten una base
La base puede incluir revisión, especificación, material y fuente, planta, flujo, proveedores externos, procesos especiales, inspección, embalaje y marcado. «Sin cambios» es débil si no identifica esa base y los cambios sujetos a aviso o aprobación.
La trazabilidad vincula línea de compra, pieza, revisión, colada, lote, procesos, inspección, ensayos, concesiones, retrabajo y embalaje. La guía MTC, PMI e inspección explica qué demuestra cada registro.
Defina plazo de aviso, evidencia y autoridad. Una urgencia comercial no aprueba por sí sola una sustitución técnica.
NCR, disposición y acción correctiva son distintos
NCR registra requisito fallido, producto y cantidad, contención, investigación, disposición y autorización. Defina quién aprueba retrabajo, reparación, uso bajo concesión, devolución o rechazo y qué reinspección se exige.
La acción correctiva trata causa y prevención. 8D es un método posible, pero no debe exigirse para cada asunto menor. Gravedad, repetición, riesgo de escape y reglas del cliente determinan la respuesta.
La calificación continúa
Controle escapes, repetición, concesiones, errores documentales, roturas de trazabilidad, cambios no autorizados, eficacia de acciones y entrega. Use tendencia y gravedad, no una sola puntuación.
Defina reevaluación por inactividad, cambio de propiedad o planta, estado del certificado, transferencia de proceso, no conformidad importante o nuevo alcance. ISO 10012:2026 apoya la revisión del sistema de medición cuando la fiabilidad de la inspección es central [5].
Nueve cláusulas antes de cotizar
- Producto, plano, revisión y especificaciones.
- Material, forma, condición y fuentes aprobadas.
- Ruta interna y subcontratada.
- Revisión documental, remota, auditoría o aprobación del cliente.
- FAI, formato, autoridad y causas de repetición.
- Trazabilidad de colada, lote, proceso y embalaje.
- Cambios sujetos a aviso o aprobación.
- NCR, concesión, reinspección y acción correctiva.
- Inspección, ensayos, terceros y documentos finales.
Para fijaciones según plano, envíe estas cláusulas con el plano o BOM mediante el formulario RFQ de BYBOLT. BYBOLT coordina socios de materiales y fabricación; la ruta y evidencia se revisan para cada consulta.