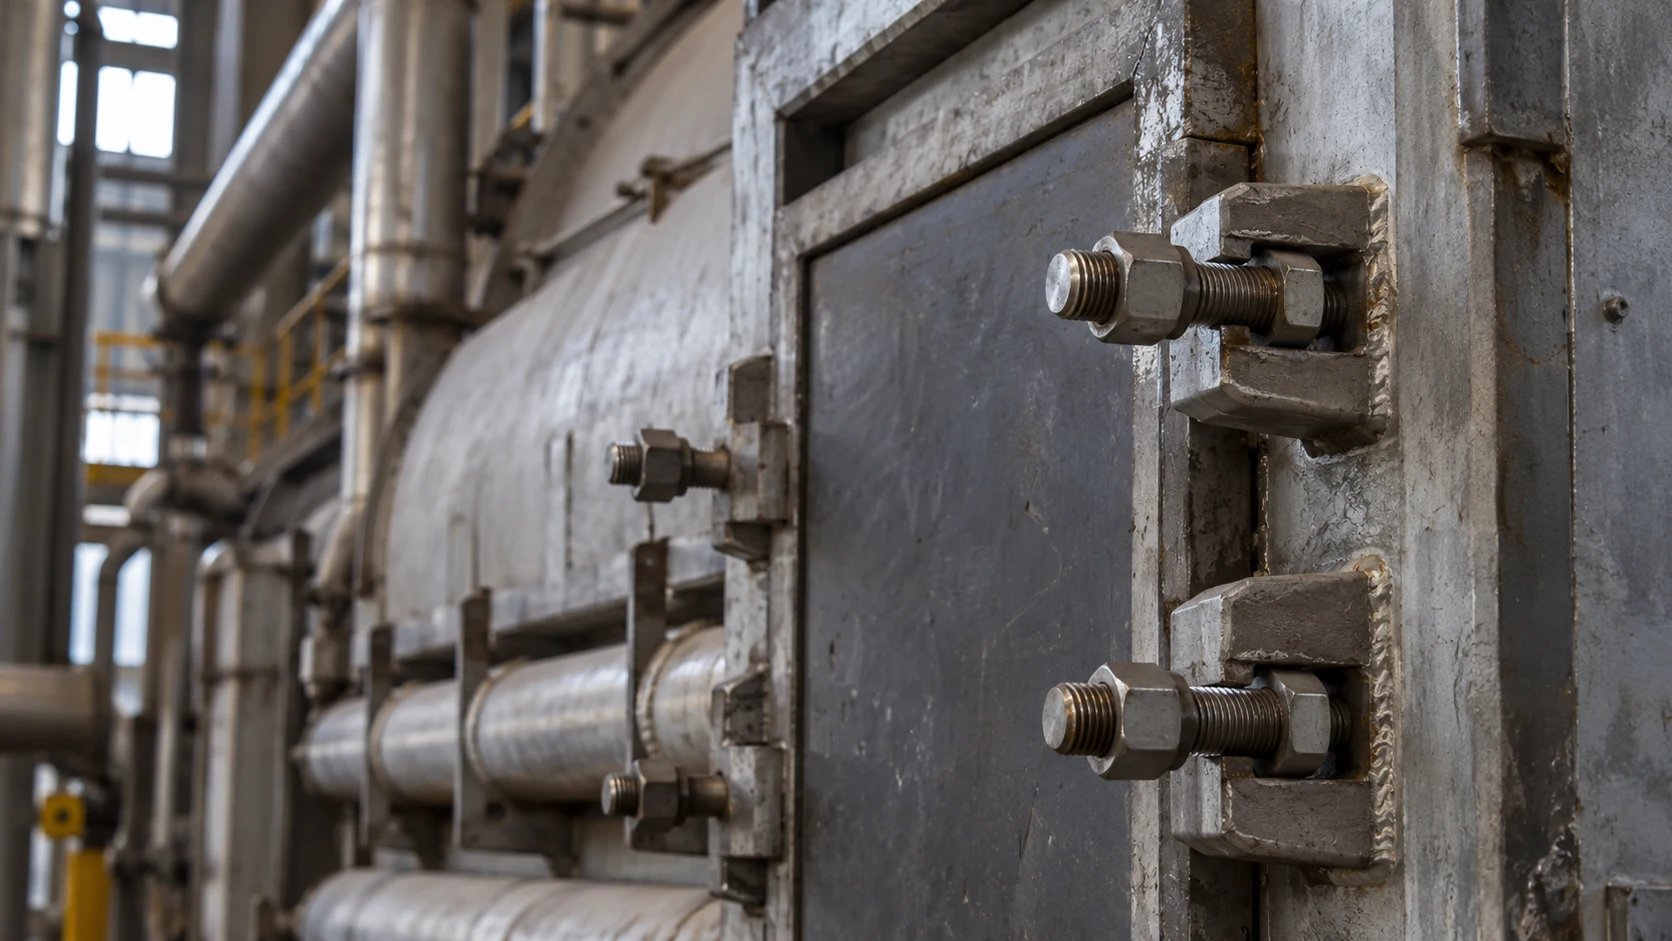
قد تجتاز شفة عملية للنفط والغازأو غطاء صمام أو غطاء مبادل حراري يعمل ساخناً الاختبار الهيدروستاتيكي الأولي، ثم يتسرب بعد بدء التشغيل الثالث. وعندما تفك الصيانة الوصلة، لا تكون المسامير قد انكسرت ولا الصواميل قد ارتخت بالدوران. إنما فقد التجميع مع الزمن من قوة التثبيت ما يلزم لإبقاء الحشية في موضع إحكامها.
يمثل هذا الفشل فقدان الوصلة لحمل التثبيت بفعل الحرارة المرتفعة والضغط الداخلي والدورات الحرارية المتكررة. وسيؤدي طلب طقم بديل مطابق اعتماداً على القطر ودرجة الكتالوج وحدهما إلى تكرر التسرب عند التوقف الشامل التالي للصيانة.
قبل اختيار السبيكة، اطرح سؤالاً هندسياً عملياً: عند أعلى درجة حرارة مستقرة للمعدن، وبعد أطول فترة بقاء ساخن ودورة تبريد، كم يبقى من الشد المسبق على الحشية؟
01. الشفة التي تتسرب بعد بدء التشغيل الثالث
ابدأ بالوصلة المثبتة بالبراغي كاملةً، لا باسم السبيكة في قائمة المواد. لشفة العملية الساخنة أربعة مكوّنات تتمدد وتتشوه وتتغير مع الزمن بمعدلات مختلفة: المسمار الملولب دون رأس والصواميل ووجها الشفة والحشية. يضغط التجميع الأولي الحشية؛ ويغير التسخين قوة التثبيت، ويرخيها البقاء الساخن المطول، ثم يغير التبريد الحمل مجدداً.
تشير ثلاث علامات في الموقع وأثناء التوقف الشامل إلى فقد حراري للشد المسبق بدلاً من عيب في الحشية:
- تسربات بدء التشغيل والتبريد: يظهر النضح أثناء التحولات الحرارية، كالتوقف أو التبريد أو إعادة التشغيل، بدلاً من التشغيل المستقر.
- تحسن مؤقت بعد إعادة الشد بالعزم في الحالة الباردة: توقف إعادة الشد وفق المواصفة الباردة الأصلية التسرب لفترة وجيزة، لكن الوصلة تعود إلى النضح بعد بضع دورات حرارية.
- انضغاط غير متساوٍ للحشية عند التوقف الشامل: يكشف الفك حشية مسحوقة من جانب أو مفلطحة دائماً مع استرداد مرن ضئيل، بينما تبدأ الصواميل في الفك عند عزم منخفض بصورة غير معتادة.
عندما تظهر هذه الأعراض معاً، يحتاج أمر الشراء إلى أكثر من مقاس قلاووظ ووسم درجة؛ إذ يتطلب منحنى حرارة تشغيل ومدة بقاء ساخن ومواصفة صامولة متوافقة وطريقة شد متحققاً منها.
02. لماذا ينخفض حمل التثبيت دون دوران أي صامولة
تحكم فقد الشد المسبق في الشفة المسخنة ثلاث آليات فيزيائية تعمل معاً:
- استرخاء الإجهاد في المسمار: عند شد المسمار، تستطيل ساقه مرناً كنابض عالي الجساءة. وعند إبقائه تحت شد عالٍ وحرارة مرتفعة، تزحف الشبكة البلورية للمعدن ببطء، محولةً جزءاً من الاستطالة المرنة إلى استطالة لدنة دائمة. وكما يشرح دليل Bolt Science الهندسي للارتخاء غير الدوراني واسترخاء الإجهاد، لا تدور الصامولة ويبقى المسمار سليماً، ومع ذلك تنخفض قوة التثبيت تدريجياً مع الزمن.
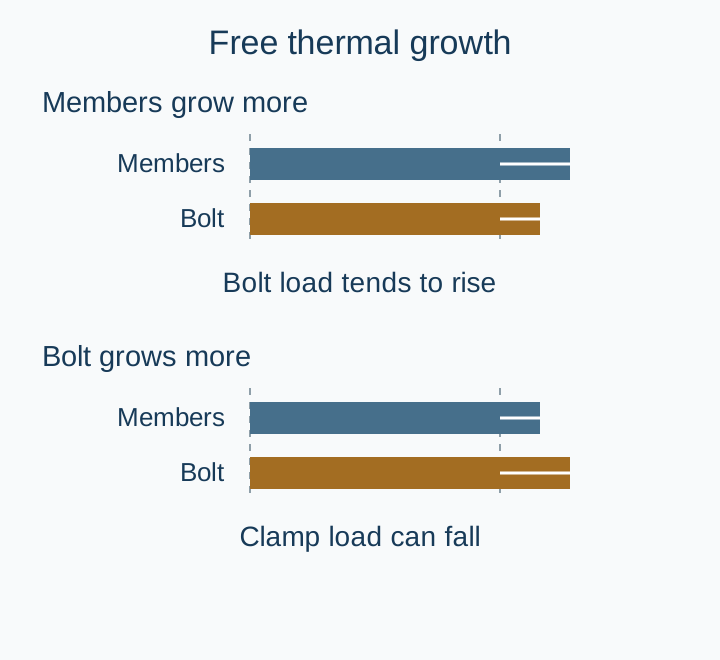
- التمدد الحراري التفاضلي: أثناء بدء التشغيل أو اضطراب العملية، نادراً ما يسخن جسم الشفة والحشية والمسمار بالمعدل نفسه أو تتساوى معاملات تمددها الحراري CTE. وكما يفصل دليل NASA لتصميم المثبتات (RP-1228)، إذا تمددت مجموعة الشفاه المثبتة أكثر من المسمار، يرتفع شد البرغي بشدة، وقد يسبب خضوع المسمار أو سحق الحشية أثناء التسخين، فيُفقد الشد المسبق بعد تبريد الوصلة. وبالعكس، إذا استطال برغي عالي التمدد أسرع من شفة فولاذية أقل تمدداً، ينخفض حمل التثبيت مباشرةً عند ذروة الحرارة.
- زحف الحشية وانغراز أسطح الارتكاز: تستقر الحشيات الملفوفة حلزونياً أو المغلفة بالمعدن أو الحلقية تحت إجهاد الضغط الساخن، بينما تنغرز نتوءات أسطح ارتكاز الشفاه أو الوردات الخشنة مجهرياً، فينخفض السمك المثبت الفعال.
يوضح اختبار كلاسيكي لاسترخاء المثبتات لماذا لا تتنبأ مقاومة الشد في درجة حرارة الغرفة بالاحتفاظ بالتثبيت الساخن. ففي تقييم Glackin وGowen للمثبتات برعاية NASA (CR-357 / NTRS 19660005495)، أُبقيت براغي Alloy 718 المصلّدة بالترسيب، مع صواميل للحرارة المرتفعة، عند مسافة ارتكاز ثابتة ونحو 649°C (1200°F)، بإجهاد ابتدائي 612 MPa. وبعد 50 ساعة فقط، انخفض الإجهاد المتبقي إلى 370–417 MPa، محتفظاً بنحو 60–68% من الشد المسبق الأولي. ورغم اختلاف سلوك شفة مصفاة أو منشأة بحرية ذات حشية عن جهاز اختبار صلب، فالدرس الشرائي واضح: يبين إجهاد الخضوع في درجة حرارة الغرفة مقدار شد المسمار الممكن في اليوم الأول، لا مقدار قوة التثبيت الباقية بعد 1,000 ساعة عند 550°C.
03. تدرج السبائك لبراغي النفط والغاز الساخنة
اختر براغي الشفاه والصمامات وفق درجة حرارة معدن المسمار الفعلية ومدة البقاء الساخن والأوساط المسببة للتآكل، لا وفق العادة. يتيح الصعود في تدرج السبائك مقاومة أعلى لاسترخاء الإجهاد في الحرارة المرتفعة، لكن كل خطوة تغير ما يجب على فريق الجودة التحقق منه في سجل المعالجة الحرارية ومواصفة الصامولة:
| السبيكة ومعيار المادة | موضع استخدامها في النفط والغاز | فحوص هندسية وشرائية حاسمة |
|---|---|---|
| ASTM A193 Grade B7، فولاذ سبائكي من الكروم والموليبدينوم، مع صواميل ASTM A194 Grade 2H | شفاه المصافي والعمليات المعتادة في درجات حرارة متوسطة | يتسارع استرخاء الإجهاد بشدة فوق نحو 400°C (750°F). وتضع الإرشادات المعتادة لمقارنة براغي ASTM A193 B7 وB16 الحد العملي لـB7 قرب 400°C. |
| ASTM A193 Grade B16، فولاذ سبائكي من الكروم والموليبدينوم والفاناديوم، مع صواميل ASTM A194 Grade 4 أو7 | شفاه البخار ووحدات التفحيم والعمليات عالية الحرارة فوق نطاق B7 | تمد إضافة الفاناديوم مقاومة الاسترخاء إلى نحو 500–520°C، لكن B16 توفر مقاومة تآكل منخفضة وليست بديلاً للسبائك الفائقة فوق 540°C. |
| سبيكة A-286 (UNS S66286, ASTM A453 Grade 660 Class A/B/D) | أغطية صمامات مسخنة وأغلفة توربينات وشفاه حتى نحو 650°C | سبيكة فائقة أساسها الحديد ومصلّدة بالترسيب. يجب طلبها في حالة المعالجة الكاملة بالمحلول والتعتيق؛ ويتطلب معامل تمددها الأعلى من فولاذ الكروم والموليبدينوم فحوص تمدد. |
| سبيكة Inconel 718 (UNS N07718, ASTM B637 / AMS 5662 / API 6ACRA) | أحمال ساخنة شديدة مستمرة، ووصلات عالية الضغط، وبراغي رؤوس الآبار والعمليات للخدمة الحامضية حتى نحو 650–700°C | حدد مسار المعالجة الحرارية بدقة! تختلف حالة الطيران/المقاومة العالية، AMS 5662/5663 بحد أدنى لإجهاد الخضوع يقارب 1,035 MPa / 150 ksi، عن حالة حقول النفط للخدمة الحامضية، API 6ACRA / NACE MR0175 بحد أدنى يقارب 827 MPa / 120 ksi وحد أقصى للصلادة 40 HRC. |
| سبيكة Inconel 625 (UNS N06625, ASTM B446) | وصلات شديدة التعرض للتآكل أو الأحماض أو مياه البحر، حيث يحكم التآكل الاختيار لا الشد المسبق العالي | لقضبان Grade 2 الملدّنة بالمحلول حد أدنى لإجهاد الخضوع يقارب 414 MPa (60 ksi)، وفق نشرة Special Metals لسبيكة Alloy 625، وهو أقل من نصف قيمة 718 المعتّقة. واستبدال 718 بـ625 دون إعادة تحديد مقاسات الوصلة يترك الشفاه بتثبيت غير كافٍ. |
لماذا تتطلب Alloy 718 حالة دقيقة في أمر الشراء
تأتي Alloy 718 في أعلى تدرج براغي الحرارة المرتفعة لأن الرواسب الدقيقة دون المجهرية، طور γ″، المتكونة أثناء التصليد بالتعتيق تثبّت مصفوفة النيكل والكروم، فتقاوم الزحف والاسترخاء حتى نحو 700°C. لكن، كما توثق نشرة Special Metals التقنية لسبيكة Inconel 718 ومقارنة Rolled Alloys بين AMS 5662 وAPI 6A / NACE MR0175 لسبيكة Alloy 718، قد يختلف مسماران موسومان «718» اختلافاً كبيراً في الخواص:
- مسار تحقيق المقاومة الميكانيكية عند درجات الحرارة المرتفعة (ASTM B637 / AMS 5662 / AMS 5663): تحقق القضبان أو خامات الحدادة الملدّنة بالإذابة عند 927–1010°C والخاضعة لتعتيق مزدوج مقاومة خضوع دنيا تبلغ 1,035 MPa (150 ksi) وصلادة دنيا تبلغ 331 HBW بموجب هذه المواصفات.
- مسار حقول النفط للخدمة الحامضية H₂S (API 6A718 / API 6ACRA / NACE MR0175 / ISO 15156): تلدين بالمحلول عند 1021–1052°C وتعتيق مفرد لمنع تكون طور دلتا الهش وحصر الصلادة عند 32–40 HRC، مع حد أدنى لإجهاد الخضوع 827 MPa / 120 ksi، لمقاومة التشقق الإجهادي بالكبريتيد SSC.
تُعد ASTM B637 وASTM B446 وASTM A453 أيضًا مواصفات للمواد أو القضبان، وليست معايير شاملة لأبعاد مسامير الربط بلا رأس. حدّد دائمًا الشكل الهندسي للمسمار النهائي، مثل أطوال مسامير الربط وفق ASME B16.5 / B16.47، وسلسلة القلاوظ وخطوته وفئة تفاوتاته، وشكل جذر القلاوظ مثل UNR أو UNJ، وما إذا كان القلاوظ يُنفَّذ بالقطع أو بالدرفلة قبل التعتيق أو بعده.
04. التمدد الحراري واقتران الشفاه والصامولة التي يجب أن تتوافق
لا يعمل المسمار عالي المقاومة الميكانيكية منفرداً. عند تركيب مسمار من Alloy 718 أوA-286 في شفة قياسية من فولاذ الكروم والموليبدينوم، مثل ASTM A182 F11/F22، أو من الفولاذ المقاوم للصدأ، يتمدد المسمار والشفة بمعدلين مختلفين أثناء التسخين:
- تتمدد A-286 ذات الأساس الحديدي، بمعامل CTE نحو 16.5–17.5 µm/(m·K)، أكثر بكثير من شفة فولاذ الكروم والموليبدينوم ذات المعامل نحو 12.5–13.5 µm/(m·K)، ما يميل إلى تخفيف الحمل عن الحشية مع ارتفاع الحرارة.
- تقترب Alloy 718 ذات الأساس النيكلي، بمعامل CTE نحو 13.0–14.0 µm/(m·K)، كثيراً من شفاه الفولاذ الكربوني والمنخفض السبائكية، فتقلل عدم تطابق التمدد الحراري في الأوعية الفولاذية؛ بينما يؤدي وضع مسمار 718 في شفة أوستنيتية مقاومة للصدأ وعالية التمدد، 316H / 321H، إلى أن تشد الشفة المسمار أكثر أثناء التسخين.
اطلب مسامير الربط بلا رأس والصواميل والوردات المسطحة المقسّاة للخدمة عند درجات الحرارة المرتفعة بوصفها طقم ربط متوافقًا، ولا تطلبها كبنود منفردة متفرقة. فالصامولة اللينة ستتعرض لتلف أسنان القلاوظ أو للتشوه اللدن تحت الحمل المسبق لمسمار 718 المعتّق، بينما قد تلتحم صامولة غير مطلية من السبيكة نفسها بالمسمار لحامًا باردًا أثناء التجميع إذا رُكّبت دون ضوابط لمنع التآكل الالتصاقي. حدّد مواصفة الصامولة وحالة السبيكة وطول تعشيق القلاوظ القابل للاستخدام عند الطرفين، ولا سيما للمسامير ذات طرف التثبيت الملولب داخل أجسام الصمامات أو أغلفة الضواغط، والوردات المسطحة المتوافقة للخدمة عند درجات الحرارة المرتفعة.
يساعد إرسال رسم الشفة ومادة الجسم ونوع الحشية والدورة الحرارية إلى الفريق الهندسي لدى BYBOLT قبل الطلب في كشف عدم تطابق CTE أو قصر التعشيق أو عدم توافق صلادة الصامولة، بينما لا يزال تعديلها على الورق سهلاً.
05. الشد وإعادة الفحص ساخناً وإعادة الاستخدام: أين تتلف المسامير الجيدة
حتى المسمار من Alloy 718 أوA-286 المحدد بأفضل المواصفات سيعجز عن إحكام الشفة إذا استهلك احتكاك القلاووظ أو التآكل الالتصاقي العزم المطبق أثناء التجميع.
قلاووظ سبائك النيكل والفولاذ المقاوم للصدأ المصلّد بالترسيب شديد القابلية للتآكل الالتصاقي، أو اللحام البارد. وكما تشرح ورقة Bossard الهندسية عن التآكل الالتصاقي للمثبتات، يقص ضغط التلامس العالي أثناء الشد طبقة الأكسيد المخمّلة الرقيقة، فيتيح لنتوءات المعدن المكشوف الالتصاق والتمزق. وبمجرد بدء التآكل الالتصاقي، يصل مفتاح العزم إلى قراءته المستهدفة بينما يظل حمل التثبيت الفعلي على الحشية منخفضاً بدرجة خطرة.
احمِ الوصلة بإدراج ضوابط التجميع والفحص مباشرةً في مواصفة مجموعة البراغي:
- تزييت أو طلاء متحقق من صلاحيته: حدّد مركّبًا لمنع القفش أو طلاءً للقلاوظ مؤهَّلًا للسبيكة المعنية ولأقصى درجة حرارة تشغيل ولجو العملية، مع تقييد الكبريت والملوثات المعدنية منخفضة الانصهار، مثل الرصاص، حيث توجد مخاطر تقصف أو تشقق عند درجات الحرارة المرتفعة، والتحقق من أن أي منتج طلاء معدني أو فلوروبوليمري مختار مصنّف لتحمّل ظروف الوصلة الحرارية والكيميائية.
- طريقة الشد: حدد ما إذا كان التجميع يستخدم شدّاً بعزم معاير على مراحل متعددة بنمط متقاطع، أو ضبط العزم والزاوية، أو الشد الهيدروليكي المباشر للبراغي الذي يشد المسمار محورياً دون احتكاك دوران القلاووظ.
- قواعد إعادة الفحص ساخناً وإعادة الاستخدام: حدد بوضوح ما إذا كانت قواعد سلامة المنشأة تسمح بفحص حمل البراغي ساخناً أو بعد الدورة الأولى، وضع معايير صارمة للفحص البصري ومقياس الخطوة والفحص غير الإتلافي NDT قبل السماح بإعادة استخدام أي مسمار خدمة ساخنة بعد توقف شامل للصيانة.
عند فحص الوارد، تربط مستندات جودة BYBOLT كل دفعة مسامير وصواميل ووردات مباشرةً برقم صهرتها ودفعة الفرن، بحيث لا تختبئ الحالات المختلطة أبداً خلف ورقة غلاف واحدة:
| ما يجب تثبيته قبل الطلب | لماذا يغير أداء الوصلة | مستند التحقق المطلوب |
|---|---|---|
| درجة حرارة معدن المسمار الفعلية ومدة البقاء | يحدد مستوى السبيكة، B16 أوA-286 أو718، وهامش استرخاء الإجهاد | مقتطف ورقة البيانات الهندسية وسجل الدورة الحرارية في أمر الشراء |
| مادة الشفة ونوع الحشية وإجهاد إقعادها | يحكم التمدد الحراري التفاضلي CTE والحدين الأدنى والأقصى لحمل التثبيت | رسم الشفة ومواصفة الحشية وحساب حمل البراغي |
| حالة السبيكة الدقيقة والامتثال للخدمة الحامضية | تختلف 718 المعتّقة وفق AMS 5662 و718 وفق API 6ACRA و625 الملدّنة اختلافاً كبيراً في إجهاد الخضوع وحدود HRC | شهادة MTC وفق EN 10204 3.1 أو3.2، ومخطط المعالجة الحرارية للفرن، وتقرير الصلادة والحبيبات/البنية المجهرية |
| توافق الصامولة وشكل القلاووظ ومادة التزييت/الطلاء | يمنع اقتلاع أسنان القلاووظ والانحشار الالتصاقي والتقصف بالمعادن السائلة عند الحرارة | شهادة 3.1 للصامولة المتوافقة وتقرير فحص القلاووظ وورقة مطابقة الطلاء/مادة التزييت |
| أبعاد قلاووظ طرف الإدخال مقابل المسمار المار عبر الوصلة | يترك التعشيق القصير أو بلوغ قاع الثقب الحشية دون إقعاد رغم تطبيق العزم الكامل | تقرير فحص الأبعاد وسجل اختبار PMI لتحديد هوية المادة |
06. اطلب عرض السعر بتفاصيل الوصلة، لا مقاس البرغي وحده
إذا استمر تسرب شفة عملية ساخنة أو غطاء صمام أو غطاء مبادل بعد بدء التشغيل أو التوقفات الشاملة، فشارك سياق التشغيل بدلاً من مقاس البرغي الاسمي وحده.
ملاحظة هندسية سريعة مثل «أطقم مسامير وصواميل Alloy 718 مقاس M24 × 180 mm لشفة نفط وغاز ساخنة، درجة حرارة المسمار 550°C، شفة Cr-Mo وفق ASTM A182 F22، حشية ملفوفة حلزونياً، وتنطبق خدمة H₂S الحامضية»، أو حتى صورة ميدانية تظهر تآكلاً التصاقياً في قلاووظ مسمار منزوع أو انضغاطاً غير متساوٍ للحشية، تزود الفريق الهندسي لدى BYBOLT بكل ما يلزم للتحقق من حالة السبيكة وتوافق CTE والتوصية بالصامولة والاقتران المناسب المضاد للتآكل الالتصاقي.
أرسل الرسم أو قائمة مجموعة البراغي إلى BYBOLT، وسيساعدك فريقنا في تثبيت تفاصيل الحرارة أو التعشيق أو صلادة الخدمة الحامضية الناقصة قبل تسعير دفعة صغيرة للتوقف الشامل أو حزمة براغٍ كاملة للمشروع مع تتبع كامل وفق EN 10204 3.1.