Una brida de proceso de petróleo y gas, tapa de válvula o tapa de intercambiador de calor que trabaja a alta temperatura puede superar su prueba hidrostática inicial y aun así presentar fugas después del tercer arranque. Cuando mantenimiento abre la unión, los espárragos no se han fracturado y las tuercas no se han aflojado. El conjunto atornillado simplemente ha perdido con el tiempo suficiente fuerza de apriete para dejar de mantener asentada la junta.
Ese fallo corresponde a una unión que pierde fuerza de apriete por temperatura elevada, presión interna y ciclos térmicos repetidos. Pedir un juego idéntico de espárragos de recambio solo por diámetro y grado de catálogo repetirá la fuga en la siguiente parada de mantenimiento.
Antes de elegir una aleación, plantee una pregunta práctica de ingeniería: a la temperatura estable máxima del metal, después del ciclo más largo de permanencia en caliente y enfriamiento, ¿cuánta precarga residual queda sobre la junta?
01. La brida que presenta fugas después del tercer arranque
Empiece por la unión atornillada completa, no por el nombre de la aleación en la lista de materiales. Una brida de proceso caliente tiene cuatro componentes que se dilatan, deforman y envejecen a ritmos distintos: el espárrago, las tuercas, las caras de la brida y la junta. El montaje inicial comprime la junta; el calentamiento altera esa fuerza de apriete, la permanencia prolongada en caliente la relaja y el enfriamiento vuelve a cambiar la carga.
Tres indicios de taller y de paradas de mantenimiento apuntan a pérdida térmica de precarga, más que a una junta defectuosa:
- Fugas durante el arranque y el enfriamiento: Las filtraciones aparecen durante transitorios térmicos —parada, enfriamiento o rearranque— en lugar de durante el funcionamiento estable.
- Alivio temporal con reapriete en frío: Reapretar al par de la especificación original en frío detiene brevemente la fuga, pero la unión vuelve a rezumar después de algunos ciclos térmicos.
- Aplastamiento desigual de la junta en la parada de mantenimiento: El desmontaje revela una junta aplastada de un lado o aplanada permanentemente con una recuperación elástica mínima, mientras las tuercas se desbloquean con un par de desmontaje inusualmente bajo.
Cuando esos síntomas aparecen juntos, el pedido necesita más que un tamaño de rosca y un marcado de grado: requiere un perfil de temperatura de funcionamiento, duración de permanencia en caliente, especificación de tuerca compatible y un método de apriete validado.
02. Por qué cae la fuerza de apriete sin que gire ninguna tuerca
La pérdida de precarga en una brida caliente está regida por tres mecanismos físicos que actúan al mismo tiempo:
- Relajación de tensiones en el espárrago: Cuando se aprieta un espárrago, su vástago se estira elásticamente como un resorte rígido. Mantenida bajo alta tracción a temperatura elevada, la red metálica experimenta fluencia lentamente, convirtiendo una fracción de ese alargamiento elástico en alargamiento plástico permanente. Como explica la guía de ingeniería de Bolt Science sobre aflojamiento sin giro y relajación de tensiones, la tuerca no gira y el espárrago permanece intacto, pero la fuerza de apriete cae continuamente con el tiempo.
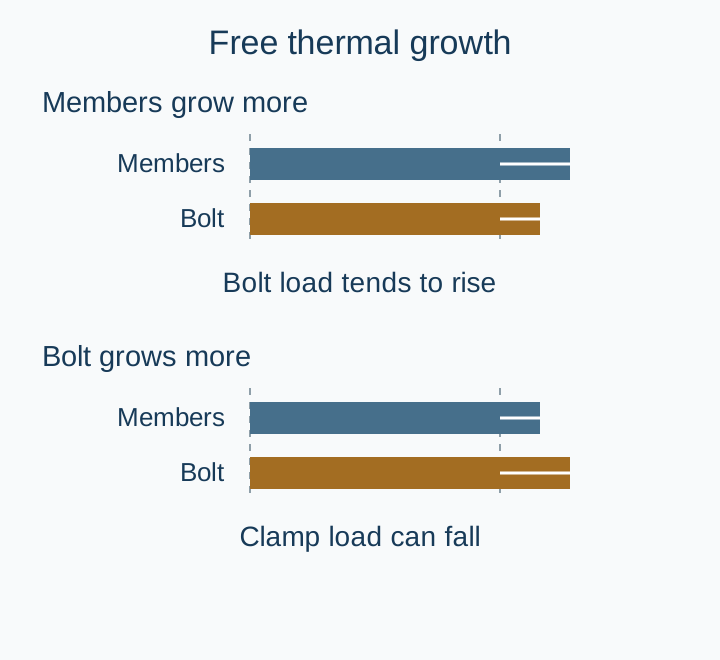
- Dilatación térmica diferencial: Durante el arranque o las alteraciones del proceso, el cuerpo de la brida, la junta y el espárrago rara vez se calientan al mismo ritmo o comparten el mismo coeficiente de dilatación térmica (CTE). Como se detalla en el Fastener Design Manual de NASA (RP-1228), si el conjunto de bridas sujetas se dilata más que el espárrago, la tracción del perno se dispara, pudiendo deformar plásticamente el espárrago o aplastar la junta durante el calentamiento, de modo que se pierde precarga al enfriarse la unión. A la inversa, si un perno de alta dilatación crece más que una brida de acero de menor dilatación, la fuerza de apriete cae directamente a la temperatura máxima.
- Fluencia de la junta y asentamiento de las caras de apoyo: Las juntas espirometálicas, con envoltura metálica o de anillo se asientan bajo tensión de compresión en caliente, mientras las asperezas de las caras de apoyo de bridas o arandelas se aplastan microscópicamente y reducen el espesor efectivo sujetado.
Un ensayo clásico de relajación de fijaciones ilustra por qué la resistencia a la tracción a temperatura ambiente no puede predecir la retención de apriete en caliente. En la evaluación de fijaciones de Glackin y Gowen patrocinada por NASA (CR-357 / NTRS 19660005495), pernos de Alloy 718 endurecidos por precipitación y combinados con tuercas para alta temperatura se mantuvieron a una distancia fija entre apoyos, a aproximadamente 649°C (1200°F), bajo una tensión inicial de 612 MPa. Tras solo 50 horas, la tensión residual cayó a 370–417 MPa, reteniendo aproximadamente el 60–68% de la precarga inicial. Aunque una brida con junta de refinería o de plataforma marina se comporta de forma distinta a un dispositivo rígido de ensayo, la conclusión para compras es clara: el límite elástico a temperatura ambiente indica cuánto puede traccionarse el espárrago el primer día, no cuánta fuerza de apriete queda después de 1000 horas a 550°C.
03. Una escala de aleaciones para fijaciones roscadas de petróleo y gas a alta temperatura
Seleccione las fijaciones roscadas de bridas y válvulas según la temperatura real del metal del espárrago, la duración en caliente y los medios corrosivos, no por costumbre. Subir en la escala de aleaciones aporta mayor resistencia a la relajación de tensiones a alta temperatura, pero cada paso cambia lo que su equipo de calidad debe verificar en el registro de tratamiento térmico y en la especificación de la tuerca:
| Aleación y norma de material | Dónde se utiliza en petróleo y gas | Comprobaciones críticas de ingeniería y compra |
|---|---|---|
| ASTM A193 Grade B7 (acero aleado Cr-Mo) con tuercas ASTM A194 Grade 2H | Bridas habituales de refinería y proceso a temperaturas moderadas | La relajación de tensiones se acelera rápidamente por encima de ~400°C (750°F). Las recomendaciones habituales de fijaciones ASTM A193 B7 frente a B16 sitúan el límite práctico de B7 cerca de 400°C. |
| ASTM A193 Grade B16 (acero aleado Cr-Mo-V) con tuercas ASTM A194 Grade 4 o 7 | Bridas de vapor, coquización y proceso a alta temperatura por encima del intervalo de B7 | La adición de vanadio amplía la resistencia a la relajación hasta aproximadamente 500–520°C, pero B16 ofrece baja resistencia a la corrosión y no sustituye a las superaleaciones por encima de 540°C. |
| Alloy A-286 (UNS S66286, ASTM A453 Grade 660 Class A/B/D) | Tapas de válvulas calentadas, carcasas de turbinas y bridas hasta ~650°C | Superaleación de base hierro endurecida por precipitación. Debe pedirse en estado completamente solubilizado y envejecido; su CTE mayor que el del acero Cr-Mo requiere comprobar la dilatación. |
| Inconel Alloy 718 (UNS N07718, ASTM B637 / AMS 5662 / API 6ACRA) | Cargas severas sostenidas en caliente, conexiones de alta presión y fijaciones de cabezal de pozo/proceso para servicio ácido con H₂S hasta ~650–700°C | ¡Especifique la ruta exacta de tratamiento térmico! El estado aeroespacial/de alta resistencia (AMS 5662/5663, límite elástico mínimo de ~1035 MPa / 150 ksi) difiere del estado para servicio ácido con H₂S en campos petrolíferos (API 6ACRA / NACE MR0175, límite elástico mínimo de ~827 MPa / 120 ksi, máximo 40 HRC). |
| Inconel Alloy 625 (UNS N06625, ASTM B446) | Conexiones con corrosión severa, ácidos o agua de mar en las que manda la corrosión, no una precarga alta | La barra Grade 2 recocida de solubilización tiene un límite elástico mínimo de aproximadamente 414 MPa (60 ksi) (boletín de Special Metals de Alloy 625), menos de la mitad que el 718 envejecido. Sustituir 718 por 625 sin redimensionar la unión deja las bridas con apriete insuficiente. |
Por qué Alloy 718 requiere un estado exacto en el pedido de compra
Alloy 718 ocupa el extremo superior de la escala de fijaciones roscadas a alta temperatura porque los precipitados submicroscópicos (fase γ″) formados durante el endurecimiento por envejecimiento inmovilizan la matriz de níquel-cromo y resisten la fluencia y la relajación hasta ~700°C. Sin embargo, como documentan el boletín técnico de Special Metals de Inconel alloy 718 y la comparación de Rolled Alloys de AMS 5662 frente a API 6A / NACE MR0175 Alloy 718, dos espárragos marcados «718» pueden tener propiedades muy distintas:
- Ruta de resistencia a altas temperaturas (ASTM B637 / AMS 5662 / AMS 5663): Las barras o piezas forjadas sometidas a recocido de solubilización a 927–1010°C y a doble envejecimiento alcanzan, según estas especificaciones, un límite elástico mínimo de 1035 MPa (150 ksi) y una dureza mínima de 331 HBW.
- Ruta para servicio ácido con H₂S en campos petrolíferos (API 6A718 / API 6ACRA / NACE MR0175 / ISO 15156): Recocido de solubilización a 1021–1052°C y envejecimiento simple para impedir la formación de fase delta frágil y limitar la dureza a 32–40 HRC (con límite elástico mínimo de 827 MPa / 120 ksi) para resistir la fisuración bajo tensión por sulfuros (SSC).
Tenga en cuenta también que ASTM B637, ASTM B446 y ASTM A453 son especificaciones de materiales o barras, no normas dimensionales completas para espárragos. Indique siempre la geometría del espárrago terminado (por ejemplo, las longitudes de espárrago de ASME B16.5 / B16.47), la serie, el paso y la clase de tolerancia de la rosca, la forma de la raíz de la rosca (como UNR o UNJ) y si las roscas se mecanizan por corte o se laminan antes o después del envejecimiento.
04. Dilatación térmica y compatibilidad entre espárrago, brida y tuerca
Un espárrago de alta resistencia nunca trabaja aislado. Cuando instala un espárrago de Alloy 718 o A-286 en una brida habitual de acero Cr-Mo (por ejemplo, ASTM A182 F11/F22) o inoxidable, el espárrago y la brida se dilatan a ritmos distintos durante el calentamiento:
- El A-286 de base hierro (CTE ~16.5–17.5 µm/(m·K)) se dilata considerablemente más que una brida de acero Cr-Mo (~12.5–13.5 µm/(m·K)), tendiendo a descargar la junta al aumentar la temperatura.
- El Alloy 718 de base níquel (CTE ~13.0–14.0 µm/(m·K)) se aproxima mucho más a las bridas de acero al carbono y de baja aleación, minimizando el desajuste de dilatación térmica en recipientes de acero; en cambio, colocar un espárrago de 718 en una brida inoxidable austenítica de alta dilatación (316H / 321H) hará que la brida tense más el espárrago durante el calentamiento.
Solicite los espárragos, las tuercas y las arandelas endurecidas para altas temperaturas como un conjunto de fijación compatible, nunca como partidas individuales sueltas. Una tuerca blanda sufrirá el arrancamiento de la rosca o deformación plástica bajo la precarga del 718 envejecido, mientras que una tuerca de la misma aleación, sin recubrimiento y montada sin medidas contra el gripado, puede soldarse en frío al espárrago durante el apriete. Especifique la norma de la tuerca, el estado de la aleación, la longitud útil de acoplamiento de la rosca en ambos extremos (especialmente en espárragos con un extremo roscado en cuerpos de válvulas o carcasas de compresores) y las arandelas compatibles para altas temperaturas.
Enviar el plano de su brida, el material del cuerpo, el tipo de junta y el ciclo térmico al equipo de ingeniería de BYBOLT antes del pedido ayuda a detectar desajustes de CTE, acoplamiento de rosca insuficiente o durezas de tuerca incompatibles mientras aún pueden ajustarse fácilmente sobre el papel.
05. Apriete, comprobación en caliente y reutilización: dónde se deterioran buenos espárragos
Incluso el espárrago de Alloy 718 o A-286 mejor especificado no sellará una brida si la fricción de rosca o el gripado consume el par aplicado durante el montaje.
Las roscas de aleaciones de níquel y de inoxidables endurecidos por precipitación son muy susceptibles al gripado de roscas (soldadura en frío). Como explica el documento técnico de Bossard sobre gripado de fijaciones, la alta presión de contacto durante el apriete cizalla la fina capa pasiva de óxido, permitiendo que las asperezas de metal desnudo se traben y se desgarren. Una vez iniciado el gripado, la llave dinamométrica alcanza la lectura objetivo mientras la fuerza real de apriete sobre la junta permanece peligrosamente baja.
Proteja la unión incorporando directamente controles de montaje e inspección en la especificación de fijaciones roscadas:
- Lubricación o recubrimiento validados: Especifique un compuesto antigripante o un recubrimiento de rosca validado para la aleación concreta, la temperatura máxima de servicio y la atmósfera del proceso; limite el azufre y los contaminantes metálicos de bajo punto de fusión (como el plomo) cuando existan riesgos de fragilización o fisuración a temperaturas elevadas, y verifique que cualquier producto de recubrimiento metálico o de fluoropolímero seleccionado sea apto para las condiciones térmicas y químicas de servicio de la unión.
- Método de apriete: Defina si el montaje utiliza apriete al par calibrado en cruz y en varias pasadas, control par-ángulo o tensado hidráulico directo de pernos, que tensa axialmente el espárrago sin fricción de giro de rosca.
- Reglas de comprobación en caliente y reutilización: Indique claramente si las reglas de seguridad de la planta permiten comprobar la carga del perno en caliente o después del primer ciclo y defina criterios estrictos visuales, con peine de roscas y de END antes de permitir reutilizar cualquier espárrago de alta temperatura después de una parada de mantenimiento.
En la inspección de recepción, la documentación de calidad de BYBOLT vincula directamente cada lote de espárragos, tuercas y arandelas con su número de colada y lote de horno, de modo que los estados mezclados nunca puedan ocultarse bajo una única portada:
| Qué fijar antes del pedido | Por qué cambia el comportamiento de la unión | Documento de verificación que solicitar |
|---|---|---|
| Temperatura real del metal del espárrago y tiempo de permanencia a esa temperatura | Establece el nivel de aleación (B16 frente a A-286 frente a 718) y el margen de relajación de tensiones | Extracto de la ficha de ingeniería y registro del ciclo térmico en el pedido |
| Material de brida, tipo de junta y tensión de asentamiento | Rige la dilatación térmica diferencial (CTE) y la fuerza de apriete mínima/máxima | Plano de brida, especificación de junta y cálculo de carga de pernos |
| Estado exacto de la aleación y cumplimiento para servicio ácido con H₂S | 718 envejecido conforme a AMS 5662, 718 conforme a API 6ACRA y 625 recocido tienen límites elásticos y límites HRC muy distintos | MTC EN 10204 3.1 (o 3.2), gráfico de tratamiento térmico del horno, informe de dureza y de grano/microestructura |
| Compatibilidad de tuerca, forma de rosca y lubricante/recubrimiento | Evita arrancamiento de rosca, agarrotamiento por gripado y fragilización por metal líquido a la temperatura de servicio | Certificado 3.1 de la tuerca compatible, informe de verificación de rosca con calibres y ficha de conformidad del recubrimiento/lubricante |
| Dimensiones de rosca de extremo de anclaje frente a espárrago pasante | Un acoplamiento corto o hacer tope en el fondo deja la junta sin asentar pese a aplicar el par completo | Informe de inspección dimensional y registro de ensayo PMI (identificación positiva de materiales) |
06. Solicite una cotización con los detalles de la unión, no solo el tamaño del perno
Si una brida de proceso caliente, tapa de válvula o tapa de intercambiador sigue presentando fugas después de arranques o paradas de mantenimiento, comparta el contexto de funcionamiento, no solo un tamaño nominal de perno.
Una nota breve de ingeniería como «Juegos de espárragos y tuercas M24 × 180 mm de Alloy 718 para una brida de petróleo y gas a alta temperatura, temperatura del espárrago 550°C, brida Cr-Mo ASTM A182 F22, junta espirometálica, se aplica servicio ácido con H₂S» —o incluso una foto de taller de un espárrago retirado que muestre gripado de rosca o aplastamiento desigual de la junta— da al equipo de ingeniería de BYBOLT todo lo necesario para verificar el estado de la aleación, comprobar la compatibilidad de CTE y recomendar la combinación adecuada de tuerca y medidas contra el gripado.
Envíe su plano o lista de fijaciones roscadas a BYBOLT, y nuestro equipo le ayudará a concretar los detalles faltantes de temperatura, acoplamiento de rosca o dureza para servicio ácido con H₂S antes de cotizar un lote pequeño para una parada de mantenimiento o un paquete completo de fijaciones roscadas de proyecto con trazabilidad completa EN 10204 3.1.