Esta guía trata de cómo pedir un perno para la zona de un quemador según la temperatura medida del metal, no según la consigna del horno. Deben indicarse conjuntamente los puntos de medición, el combustible, la atmósfera y la holgura de dilatación: un perno pedido para la temperatura de control resultará insuficiente en el punto caliente, y uno pedido para ese punto caliente sin prever la holgura bloqueará la pieza que sujeta.
Un perno de la zona de un quemador no es un perno de horno de uso general. Trabaja en la parte más caliente y menos uniforme del horno, y su aleación, su holgura y su intervalo de inspección se determinan según esas condiciones locales, no según un intervalo de temperatura de catálogo.
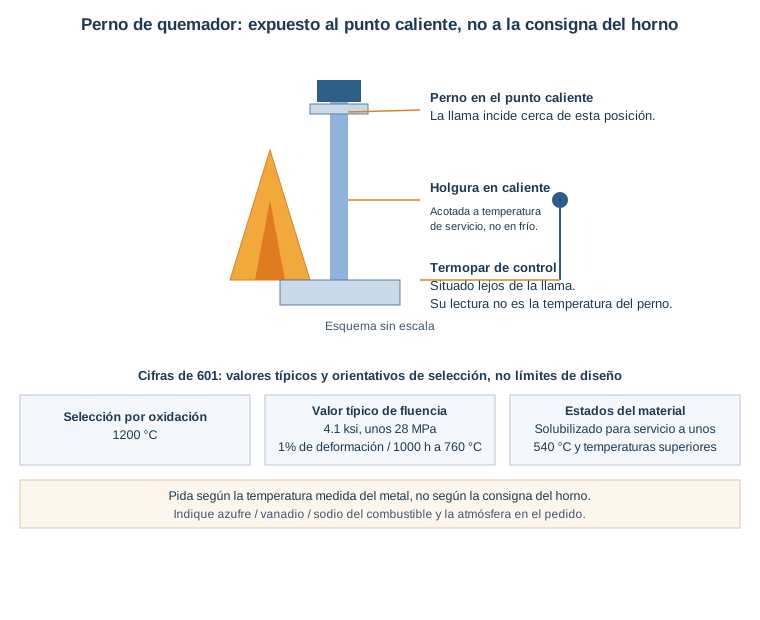
Figura: perno de quemador de horno; el perno está expuesto al punto caliente, no a la consigna del horno. Las cifras del boletín de 601 son valores típicos y orientativos de selección, no límites de diseño.
01 La temperatura de control no es la temperatura del perno
El controlador de un horno mide la temperatura en su propio termopar, normalmente situado en un punto representativo alejado de la llama directa. Un perno próximo a un quemador se encuentra en un campo térmico diferente: la llama incide directamente sobre la pieza, un quemador funciona por encima de su potencia de diseño o la disposición concentra calor donde se encuentran dos llamas; cada una de esas situaciones eleva un punto local por encima de la temperatura de control. La ficha de aceros inoxidables de la gama Therma de Outokumpu señala que la velocidad de crecimiento del óxido aumenta con la temperatura hasta alcanzar un nivel inaceptable o hasta que la capa de óxido se agrieta y se desprende. Por ello, el perno del punto caliente se oxida más deprisa, sufre fluencia más rápidamente y pierde sección antes que otro situado a un metro y a la temperatura de control.
- Identifique los puntos de medición: la posición del perno respecto a cada quemador, la dirección de la llama y la distancia a la punta del quemador.
- Registre la temperatura del metal medida o modelizada en esa posición, no solo la consigna del horno.
- Indique si la combustión es continua o cíclica, ya que un quemador cíclico produce un punto caliente cíclico; un perno que soporta un punto caliente constante puede aun así perder cascarilla a lo largo de cientos de ciclos.
- Especifique si el quemador utiliza gas natural, fueloil u otro combustible, ya que este determina tanto la atmósfera a la que está expuesto el perno como el calor.
02 La atmósfera junto al quemador determina la aleación, no solo la temperatura
El combustible aporta sustancias químicas además de calor. Los fueloils contienen sodio, vanadio y azufre; cuando estos se condensan como sales de sulfato fundidas sobre el perno, las sales disuelven la capa protectora de óxido en vez de dejar que proteja el metal, de modo que el perno pierde espesor mucho más deprisa de lo que permitiría prever la oxidación por sí sola. La revisión de JMST sobre corrosión en caliente por sulfatos fundidos identifica el sulfato de sodio como el reactivo predominante en la corrosión en caliente por sales fundidas, formado a partir del azufre y de las impurezas de metales alcalinos presentes en el combustible y el aire. Aquí no se indica una única temperatura de condensación, porque los intervalos publicados de fusión de sales y ataque a baja temperatura discrepan. Por ello, el pedido especifica las impurezas del combustible y la atmósfera, y la aleación se elige en función de esos datos.
Por eso no puede pedirse un perno para la zona de un quemador únicamente por su temperatura. Indique el combustible, los contenidos de azufre, vanadio y sodio cuando se conozcan, si la atmósfera local es oxidante o reductora y si el quemador funciona con combustión incompleta. Un perno en una zona reductora con azufre requiere una evaluación de aleación distinta de otro en un gas limpio y oxidante a la misma temperatura; un perno que resiste en una posición del quemador puede fallar en otra del mismo horno con una atmósfera diferente. El boletín de Special Metals sobre INCONEL alloy 601 indica que no se recomienda utilizar 601 en ambientes fuertemente reductores con azufre. Esa recomendación del fabricante del material explica por qué una zona reductora cambia la elección de la aleación incluso antes de comparar temperaturas.
03 Aleaciones candidatas y límites de cada una
Inconel 601, UNS N06601, en barra según ASTM B166, es el punto de partida para la zona del quemador cuando predominan la oxidación y los ciclos térmicos. El boletín de Special Metals sobre INCONEL alloy 601 indica níquel 58–63%, cromo 21–25% y aluminio 1.0–1.7%, con resistencia a la oxidación hasta 1200°C y una capa de óxido resistente al desprendimiento bajo ciclos térmicos severos. Su comportamiento bajo carga se apoya en un valor típico de fluencia del boletín de 4.1 ksi, unos 28 MPa, para una deformación del 1% en 1000 horas a 760°C; el material solubilizado se destina al servicio limitado por rotura por fluencia a unos 540°C y temperaturas superiores, y el recocido al servicio limitado por resistencia a la tracción por debajo de esa temperatura. Los valores típicos de varillas y barras recocidas son de 80–115 ksi de resistencia a la tracción y 30–60 ksi de límite elástico, expresamente identificados como intervalos típicos; no se indican mínimos de barra de B166. Un perno de quemador debe dimensionarse para la carga en caliente, no solo para la duración de su capa de óxido.
Inconel 625, UNS N06625, en barra según ASTM B446, es la alternativa de mayor resistencia en estado recocido cuando una pieza de la zona del quemador necesita más resistencia en caliente y la atmósfera no es el factor limitante. Los mínimos de barra de ASTM B446 Grade 1 son 827 MPa de resistencia a la tracción y 414 MPa de límite elástico hasta 102 mm de diámetro, y 758 MPa de resistencia a la tracción y 345 MPa de límite elástico por encima de ese diámetro; deben confirmarse frente a la edición aplicable de B446. Su comportamiento frente a la oxidación y la carburación bajo ciclos térmicos debe comprobarse frente a la especificación del proyecto, ya que no contiene adición de aluminio. Incoloy 800H, UNS N08810, en barra según ASTM B408, es la alternativa centrada en la resistencia a la fluencia cuando un soporte de la zona del quemador soporta carga sostenida, con carbono 0.05–0.10%, aluminio 0.15–0.60% y titanio 0.15–0.60% individualmente, y tamaño de grano ASTM No. 5 o más grueso. Los requisitos a temperatura ambiente deben comprobarse frente a la edición aplicable de ASTM B408 y al estado especificado de la barra. Los mínimos de piezas forjadas de ASTM B564 no son los mínimos de barra de B408 ni constituyen la base de dimensionamiento de un perno mecanizado a partir de barra. Un conjunto de 310S, UNS S31008, en barra según ASTM A479, representa el límite de la opción económica: la ficha de aceros inoxidables de la gama Therma de Outokumpu indica para Therma 310S/4845 una temperatura máxima de aplicación en aire de 1050°C, solo como orientación, con una ligera susceptibilidad a la fragilización durante el funcionamiento continuo entre 600°C y 900°C. Por tanto, es adecuado para zonas de quemadores con cargas bajas y ciclos moderados, no para un perno cargado en el extremo superior del intervalo.
| Aleación candidata | UNS y forma | Aplicación cerca de un quemador | Límite que debe vigilarse |
|---|---|---|---|
| Inconel 601 | UNS N06601, barra según ASTM B166 | Servicio de quemador con oxidación y ciclos térmicos | Valor típico de fluencia de 4.1 ksi, unos 28 MPa, para una deformación del 1% en 1000 h a 760°C; estado solubilizado para servicio a unos 540°C y temperaturas superiores; no se recomienda para ambientes fuertemente reductores con azufre |
| Inconel 625 | UNS N06625, barra según ASTM B446 | Mayor resistencia en caliente cuando la atmósfera no es el factor limitante | Mínimos de B446 Grade 1: 827 MPa de tracción / 414 MPa de límite elástico hasta 102 mm, 758 MPa de tracción / 345 MPa de límite elástico por encima, sujetos a la edición aplicable; comprobar oxidación y carburación bajo ciclos térmicos |
| Incoloy 800H | UNS N08810, barra según ASTM B408 | Soportes de quemador con carga sostenida y dimensionamiento determinado por la fluencia lenta | El carbono, Al, Ti, el grano y el recocido deben figurar en el certificado; verifique el estado especificado de la barra B408 por separado de la evaluación de fluencia lenta en servicio en caliente |
| 310S | UNS S31008, barra según ASTM A479 | Zonas de quemadores económicas, de baja carga y con ciclos moderados | Temperatura máxima de aplicación en aire de 1050°C, solo orientativa; ligera susceptibilidad a la fragilización en servicio continuo a 600–900°C |
Las especificaciones de barras y materiales como ASTM B166, B446, B408 y A479 no definen por sí solas un perno terminado. El perfil de rosca, las dimensiones, el acabado, la combinación con tuerca y los ensayos de la pieza terminada deben indicarse por separado en el pedido.
04 La holgura de dilatación se define en caliente, no solo en frío
Un perno de la zona del quemador, la pieza que sujeta y su soporte se dilatan a ritmos distintos. Una holgura adecuada en frío puede bloquear la unión en caliente, mientras que una holgura adecuada en caliente puede dejar la pieza suelta en frío. Indique el material del perno, el de la pieza sujeta, el del soporte, el intervalo de temperatura en la posición del perno y la holgura requerida a temperatura de servicio, no solo a temperatura ambiente. Indique si la unión debe sujetar rígidamente la pieza o permitir que se deslice al dilatarse: una fijación rígida en el lugar equivocado doblará la pieza o el soporte, mientras que una unión deslizante en el lugar equivocado permitirá que la pieza se desplace hacia la trayectoria de la llama.
El tipo de cabeza depende de esa decisión y del acceso disponible. Una cabeza hexagonal permite utilizar una llave en zonas abiertas del quemador, mientras que una cabeza con brida distribuye la carga sobre una pieza delgada o blanda y proporciona una superficie de apoyo mayor cuando una arandela estándar se hundiría en la cascarilla. Indique el tipo de cabeza, el diámetro de la arandela y el espacio para herramientas en la posición del perno. Un perno de la zona del quemador al que no se pueda acceder con una llave a temperatura de servicio no se reapretará, y una unión que nunca se reaprieta se aflojará primero en el punto caliente. La página técnica de Bolt Science sobre la relajación de tensiones describe la pérdida de precarga sin giro del elemento de fijación; esa es la pérdida que debe recuperar un plan de reapriete. Las roscas de aleaciones de níquel también pueden soldarse en frío y desgarrarse cuando superficies de la misma aleación giran una contra otra bajo carga. La nota técnica de Bossard sobre el gripado describe la rotura de la capa de óxido en roscas inoxidables; aplique también ese control del lubricante a las roscas de aleaciones de níquel como medida de montaje. Durante la parada de mantenimiento, inspeccione los pernos desmontados por posición: espesor de cascarilla, pérdida de sección en la raíz de la rosca y cualquier perno que haya tenido que cortarse para retirarlo. Un perno que solo ha perdido espesor en una posición orientada hacia el quemador requiere cambiar su posición, la atmósfera o la holgura; un conjunto que ha perdido espesor en todas las posiciones requiere otra aleación o una descripción diferente de la temperatura.
Antes de realizar el pedido, envíe al equipo de ingeniería de BYBOLT la disposición de los quemadores, los puntos de medición, el combustible, la atmósfera y el requisito de dilatación para su comprobación. Esa revisión permite detectar un perno pedido para la temperatura de control en vez de para la del punto caliente, una holgura que bloquea la pieza en caliente o un tipo de cabeza al que no se puede acceder en la posición del quemador.
A la recepción, la documentación de calidad debería vincular cada conjunto de pernos con su colada, su registro de recocido y su informe de dureza en el estado final. Solicite certificados EN 10204 3.1, un informe dimensional de los pernos reales y un informe de PMI cuando el proyecto lo requiera. Un certificado de barra por sí solo no demuestra que el perno terminado y roscado cumpla el estado en el que se basó el dimensionamiento para la zona del quemador.
| Qué definir antes del pedido | Por qué influye en la unión | Documento que debe solicitarse |
|---|---|---|
| Temperatura del metal en cada posición de perno, no la consigna del horno | Un punto caliente supera la temperatura de control | Mapa de temperaturas, puntos de medición y disposición de quemadores |
| Combustible, azufre, vanadio, sodio y atmósfera oxidante o reductora | Las sales de sulfato fundidas disuelven la película de óxido de la que depende el perno | Especificación del combustible y descripción de la atmósfera |
| Materiales del perno, de la pieza y del soporte, e intervalo de temperatura | Determinan la holgura de dilatación a temperatura de servicio, no en frío | Lista de materiales e intervalo de temperatura por posición |
| Posición fija o deslizante en cada punto, tipo de cabeza, arandela y espacio para herramientas | Una fijación rígida en el lugar equivocado dobla la pieza; un perno inaccesible no se reaprieta nunca | Plano con cabeza, arandela y espacio para herramientas en cada posición |
| Tuerca, arandela y lubricante | Una tuerca sin especificar modifica los riesgos de gripado y aflojamiento | Norma y estado de la tuerca, lista de lubricantes aprobados |
| Lista de conjuntos y registros | Mezclar conjuntos cerca de un quemador impide reconstruir un historial verificable después de un fallo | Lista de conjuntos por posición del quemador, certificados EN 10204 3.1 y PMI cuando se especifique |
05 Solicite una oferta con los datos del quemador, no solo con el grado
Si se está redefiniendo la especificación de un perno de la zona de un quemador o se estudia utilizar un conjunto de 601 para sustituir otro con cascarilla cerca de un quemador, envíe los datos del quemador junto con las dimensiones. Una nota como «Conjunto de pernos hexagonales M16 de Inconel 601 cerca de un quemador de gas, temperatura local del metal de 950°C pendiente de confirmar con el mapa de temperaturas, atmósfera oxidante, conjunto de 12 pernos, cabezas con brida para una pantalla delgada» proporciona al equipo de ingeniería de BYBOLT lo necesario para comprobar la aleación, el punto caliente, la atmósfera, la holgura y el tipo de cabeza antes de ofertar. Incluso una foto de un perno desmontado que muestre pérdida de cascarilla en el lado orientado hacia el quemador ayuda a determinar si el último fallo se debió a un punto caliente, a la atmósfera o a un problema de holgura.
Esa nota, junto con el plano cuando exista, basta para que el equipo de BYBOLT empiece: resolverá con usted los datos pendientes de temperatura, atmósfera y holgura, y después ofertará un lote pequeño o un conjunto completo con trazabilidad EN 10204 3.1.