Este artículo trata de cómo pedir un conjunto de espárragos para cabezal que contemple las tres exposiciones, no solo el medio principal. Deben indicarse conjuntamente el fluido principal, el de limpieza y el líquido que permanece después del drenaje. Un espárrago que resiste los dos primeros puede sufrir picaduras en el tercero.
El cabezal, el conjunto de juntas y la longitud del espárrago deben figurar en la misma solicitud. Pedir un conjunto indicando únicamente el grado deja al azar la junta, la rosca útil y el espacio para herramientas; abrir el cabezal para limpiarlo pone de manifiesto cada una de esas carencias.
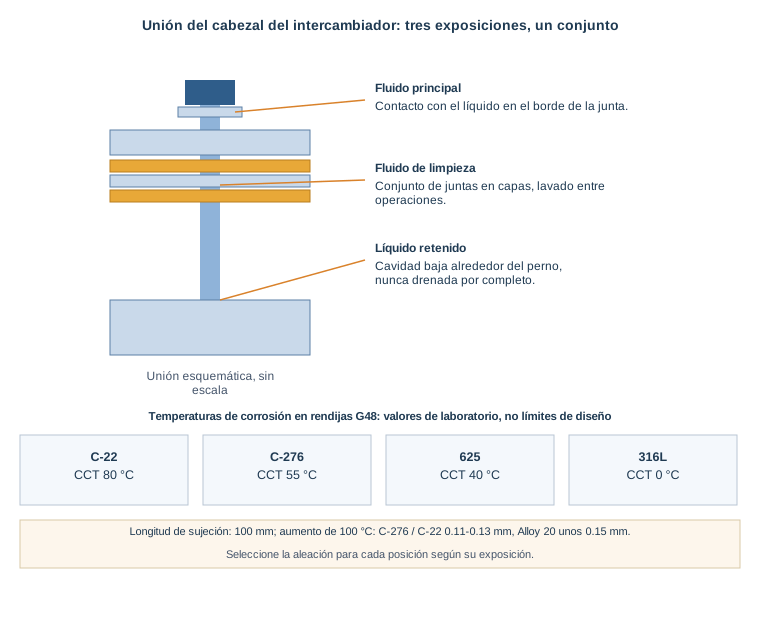
Figura: unión del cabezal de un intercambiador; fluido principal, fluido de limpieza y líquido retenido en una cavidad baja alrededor del perno. Las temperaturas de corrosión en rendijas según G48 son valores de laboratorio.
01 Tres exposiciones, no un solo medio
La unión de un cabezal está expuesta a tres líquidos, no a uno. El fluido de proceso circula por el lado de los tubos o de la carcasa, el fluido de limpieza circula durante el lavado y un tercer líquido queda en el cabezal, en una cavidad alrededor del perno o bajo una arandela después del drenaje. La composición del producto de limpieza supone una exposición corrosiva distinta de la del fluido principal: un agente de limpieza que no perjudica al haz tubular puede atacar el fondo de la rosca de un espárrago, la cara de una arandela o una rendija bajo una tuerca, donde el líquido queda estancado después del lavado.
El líquido retenido es el menos evidente de los tres. Un cabezal drenado pero no enjuagado deja una cavidad baja, un agujero de perno o una ranura de junta mojados con el último fluido, a menudo concentrado por evaporación durante una parada en caliente. Esa cavidad actúa como una rendija: retiene líquido estancado y pobre en oxígeno cuya composición se vuelve agresiva mientras la superficie expuesta sigue pareciendo intacta. Los datos de laboratorio de corrosión en rendijas muestran las diferencias entre aleaciones en una solución agresiva concreta. En cloruro férrico acidificado al 6% según ASTM G48, la página de Haynes International sobre la aleación HASTELLOY C-276 indica una temperatura crítica de corrosión en rendijas de 55°C para C-276, frente a 40°C para 625 y 0°C para 316L, mientras que la página de Haynes International sobre la aleación HASTELLOY C-22 indica 80°C para C-22. Son valores de ensayo de laboratorio en una solución concreta, no límites de servicio, y establecen una regla para el pedido: compruebe la aleación frente al líquido que permanece en la rendija, no frente al que circula por el cabezal.
- Identifique los tres líquidos de cada cabezal: fluido principal, fluido de limpieza con su concentración y temperatura, y líquido que queda después del drenaje.
- Localice las cavidades bajas: cavidades del cabezal, agujeros de pernos, ranuras de juntas y espacio bajo cada arandela, donde el líquido puede permanecer estancado entre aperturas.
- Registre la práctica de drenaje y enjuague: qué se drena, qué se enjuaga y qué se deja evaporar durante una parada en caliente.
02 El conjunto de juntas determina la longitud del espárrago y los ciclos térmicos determinan la precarga
Un conjunto de espárragos para cabezal debe abarcar el cabezal, el conjunto de juntas, la arandela y la tuerca, dejando suficiente rosca para que toda la rosca de la tuerca quede en contacto. Un conjunto de juntas no equivale necesariamente a una sola junta: puede ser una junta, una junta con un separador o una disposición apilada en la que cada capa añade espesor y compresibilidad. Cada capa modifica la longitud de sujeción, es decir, la longitud de espárrago que debe atravesar la unión antes de que comience el contacto con la tuerca, y también modifica cuánto se relaja la unión al cambiar la temperatura.
Los ciclos térmicos reducen la fuerza de asentamiento. Cuando el cabezal se calienta y se enfría, el cabezal, la placa tubular, los pernos y la junta se dilatan y contraen a ritmos distintos, y la fuerza de asentamiento de la junta puede disminuir aunque ninguna tuerca haya girado. La página técnica de Bolt Science sobre la relajación de tensiones describe esa pérdida desde el lado del perno de la unión: la precarga disminuye sin que gire el elemento de fijación. Indique el intervalo de temperatura de funcionamiento, la temperatura de parada, el tipo y la disposición de las juntas, y si el procedimiento incluye reapriete a la temperatura de funcionamiento. Una longitud de espárrago que encaja en el montaje en frío pero deja una longitud de rosca útil insuficiente después de comprimir el conjunto de juntas no permitirá un asentamiento uniforme del cabezal a la temperatura de servicio.
- Acote el conjunto capa por capa: espesor del cabezal, espesor de la placa tubular o de la brida, cada capa de junta, espesor de la arandela, altura de la tuerca y longitud de rosca en contacto requerida en cada extremo.
- Indique el intervalo de temperatura y el procedimiento de reapriete: intervalo de funcionamiento, temperatura de parada y si el procedimiento exige reapretar una vez alcanzadas las condiciones de funcionamiento.
- Defina la secuencia y el método de apriete: una secuencia en varias pasadas que alterne posiciones diametralmente opuestas, indicando en el pedido si se utiliza apriete por par, por par y ángulo o por tensionado. El apriete por par y ángulo consiste en apretar hasta un par especificado y girar después la tuerca un ángulo adicional determinado, lo que proporciona un alargamiento más repetible que el apriete solo por par cuando varía la fricción.
03 Aleaciones candidatas y límites de cada una
Ninguna aleación resuelve por sí sola las necesidades de todos los cabezales de intercambiadores químicos. El material se elige según el medio real, y las cuatro opciones siguientes forman la lista que debe comprobarse frente a las tres exposiciones.
| Aleación candidata | UNS y forma | Aplicación en la unión de un cabezal | Límite que debe vigilarse |
|---|---|---|---|
| Hastelloy C-276 | UNS N10276, barra según ASTM B574 | Mezclas de ácidos y ácidos reductores con cloruros | Mínimos en estado solubilizado de 690 MPa de resistencia a la tracción y 283 MPa de límite elástico según ASTM B574, sujetos a la edición aplicable; dimensionar según el límite elástico en estado recocido, no con valores de acero de alta resistencia |
| Hastelloy C-22 | UNS N06022, barra según ASTM B574 | Mezcla de ácidos con tendencia oxidante, cloruros férrico y cúprico | Límite elástico en estado solubilizado de aproximadamente 283–310 MPa según la forma y la edición; indicar la especificación en el pedido |
| Alloy 20 | UNS N08020, barra según ASTM B473 | Ácido sulfúrico diluido, cloruros y HCl dentro de su ámbito de aplicación validado | Ácido sulfúrico caliente de concentración intermedia y cloruros fuera de su ámbito; mínimos en estado recocido de estabilización de 551 MPa de resistencia a la tracción y 241 MPa de límite elástico según ASTM B473, sujetos a la edición aplicable |
| 316L | UNS S31603 | Solo medios poco agresivos, diluidos y a baja temperatura | Líquido de limpieza retenido y mezcla de ácidos con cloruros; temperatura de corrosión en rendijas de laboratorio de 0°C en la solución indicada anteriormente |
La dilatación exige una segunda comprobación. La página de Haynes International sobre la aleación HASTELLOY C-276 indica un coeficiente medio de dilatación térmica de 11.2 µm/m·K entre 24–100°C, que aumenta a 13.1 µm/m·K entre 24–400°C, mientras que la página de Haynes International sobre la aleación HASTELLOY C-22 indica 12.4 µm/m·K entre 24–100°C, que aumenta a 13.1 µm/m·K entre 24–400°C. La ficha técnica CarTech 20Cb-3 de Carpenter Technology indica aproximadamente 14.7 µm/m·K para Alloy 20 entre 77–212°F. Con una longitud de sujeción de 100 mm y un aumento de 100°C, esto supone aproximadamente 0.11–0.13 mm para C-276 y C-22, frente a unos 0.15 mm para Alloy 20. La diferencia es pequeña en comparación con el conjunto de juntas, pero aun así determina si una unión caliente conserva su fuerza de asentamiento o la pierde en la cara de la arandela.
ASTM B574 y ASTM B473 son normas de barras, no especificaciones de espárragos terminados. El pedido debe indicar también las dimensiones del espárrago terminado para uniones embridadas según ASME B16.5, un perfil de rosca de fondo redondeado como UNR o UNJ, si las roscas se laminan antes o después del recocido final, y la tuerca y arandela correspondientes. Un certificado de barra por sí solo no demuestra que el espárrago terminado y roscado cumpla el estado con el que se dimensionó el cabezal.
04 Defina el conjunto: longitud total, rosca útil y espacio para herramientas
Un espárrago de cabezal falla más a menudo por su longitud que por su grado. Indique el espesor del cabezal, el de la placa tubular o de la brida, el conjunto completo de juntas con el espesor de cada capa, el espesor de la arandela, la altura de la tuerca y la longitud de rosca en contacto requerida en cada extremo, y acote ambos extremos en el plano. La longitud total no basta: un espárrago suficientemente largo en total pero con poca rosca útil en el extremo de la tuerca no asentará la junta uniformemente, y uno largo en el extremo de la tuerca pero corto en la rosca del cabezal se arrancará del agujero roscado. Indique si el cabezal utiliza pernos pasantes con tuercas en ambos extremos o espárragos en agujeros roscados, ya que ambas disposiciones requieren definiciones de longitud y espacios para herramientas distintos.
El espacio para herramientas es una dimensión de la unión, no una comodidad del taller. Si el círculo de pernos del cabezal no deja espacio para una llave dinamométrica, un tensionador o un vaso en una posición, el apriete será desigual en ese punto y la junta empezará a fugar allí. Indique la secuencia de apriete, el método y la herramienta para cada posición de tuerca, y compruebe en el plano que la herramienta puede acceder realmente a todas. Durante la parada de mantenimiento, inspeccione los espárragos desmontados por posición: picaduras bajo la tuerca y la arandela, ataque en el fondo de la rosca y cualquier espárrago que haya tenido que cortarse para retirarlo.
Especifique por separado la aleación, el UNS y el estado de la tuerca. Una tuerca no especificada altera las condiciones de corrosión en rendijas, el riesgo galvánico y el riesgo de gripado de la unión. La nota técnica de Bossard sobre el gripado describe la rotura de la capa de óxido en roscas inoxidables, y el lubricante también debe figurar expresamente en el pedido cuando se usan roscas de aleaciones de níquel. Un lubricante sin especificar, igual que una tuerca sin especificar, deja la primera apertura al azar.
Antes de realizar el pedido, envíe al equipo de ingeniería de BYBOLT el plano del cabezal, el conjunto de juntas, las tres exposiciones y el intervalo de temperatura para su comprobación. Esta revisión permite detectar un conjunto cuya longitud de espárrago asienta la junta en un lado pero no en el otro, una combinación con tuerca que altera las condiciones de corrosión en rendijas o un producto de limpieza cuya compatibilidad con la aleación del espárrago nunca se comprobó.
A la recepción, la documentación de calidad de BYBOLT debería vincular cada conjunto de espárragos con su colada, su registro de tratamiento térmico y su informe de dureza del estado final. Solicite certificados EN 10204 3.1, un informe dimensional de los espárragos reales y un informe de PMI cuando el proyecto lo requiera. La documentación de recepción debe acreditar el espárrago terminado y roscado, ya que el cabezal se dimensionó para ese espárrago, no para la barra de la que procede.
| Qué definir antes del pedido | Por qué influye en la unión | Documento que debe solicitarse |
|---|---|---|
| Fluido principal, fluido de limpieza y líquido retenido | Tres exposiciones, no un solo medio | Fichas de los fluidos, especificación de limpieza y práctica de drenaje y enjuague |
| Conjunto de juntas, arandela y altura de la tuerca | Determina la longitud de sujeción y la rosca útil en cada extremo | Plano con el conjunto de juntas y ambos extremos acotados |
| Intervalo de temperatura y procedimiento de reapriete | Los ciclos térmicos reducen la fuerza de asentamiento de la junta | Ficha del proceso, procedimiento de apriete y reapriete |
| Disposición pasante o en agujero roscado, espacio para herramientas | Determina la definición de longitud y si todas las tuercas pueden apretarse uniformemente | Plano del cabezal, comprobación del espacio para herramientas |
| Aleación, UNS y estado de la tuerca | Una tuerca no especificada altera los riesgos de corrosión en rendijas, corrosión galvánica y gripado | Norma y estado de la tuerca en el certificado |
| Lista de conjuntos y registros | Los conjuntos mezclados en un cabezal no pueden auditarse después de una fuga | Lista de conjuntos por posición en el cabezal, certificados EN 10204 3.1 y PMI cuando se especifique |
05 Solicite una oferta con los datos del cabezal, no solo con el grado
Si se está redefiniendo la especificación de un cabezal de intercambiador químico, o se estudia sustituir un conjunto que presenta fugas, envíe los datos del cabezal junto con las dimensiones. Una nota como «Conjunto de espárragos M24 para el cabezal de un intercambiador de calor químico, servicio con mezcla de ácidos y limpieza cáustica, concentración de limpieza pendiente de confirmar, temperatura del espárrago de 150°C pendiente de confirmar con la ficha del proceso, conjunto de juntas pendiente de confirmar con el plano, conjunto de 20 pernos» proporciona al equipo de ingeniería de BYBOLT lo necesario para comprobar la aleación, la longitud, la combinación con tuerca y la exposición al producto de limpieza antes de ofertar. Incluso una foto de un espárrago desmontado que muestre picaduras bajo la tuerca o la arandela ayuda a determinar si el último fallo comenzó en una rendija, en la cara de la arandela o en el borde de la junta.
Envíe esa nota junto con el plano si lo tiene, y el equipo resolverá con usted los datos pendientes de fluidos, temperatura o longitud de rosca en contacto antes de ofertar un lote pequeño o un conjunto completo con trazabilidad EN 10204 3.1.