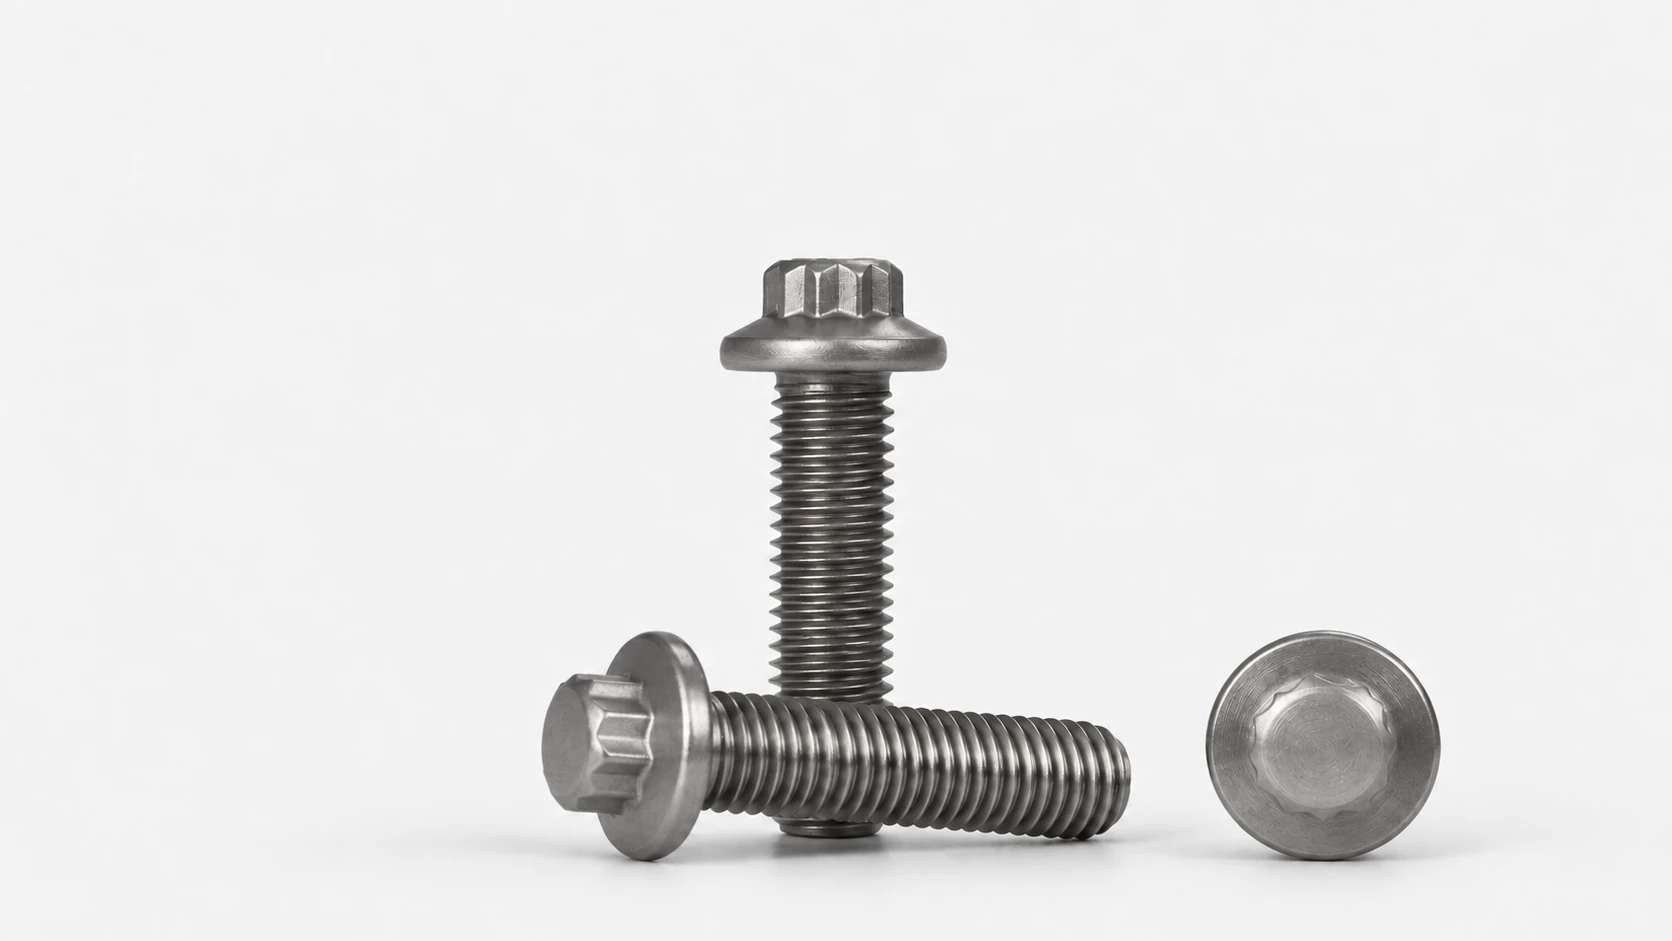
مسامير بفلنجة ورأس ذي 12 نقطة من A-286
ASME B18.2.5M · رسم المكوّنASTM A638 — قضبان / مطروقات
توفّر مسامير A-286 ذات الفلنجة والرأس ذي 12 نقطة مقاومة ميكانيكية بالتقسية بالترسيب لوصلات المعدات الساخنة المدمجة. يتيح شكل الشد الخارجي لمفتاح اللقمة مواضع تعشيق أكثر حول الأغلفة المزدحمة، بينما توفّر الفلنجة المدمجة سطح الارتكاز أسفل الرأس.
- الحد الأدنى لكمية الطلب
- 100 قطعة
- العينات · المدة المعتادة
- ~20 يومًا
- الإنتاج · المدة المعتادة
- 25–35 يومًا
- المعالجة الحرارية
- معالج بالإذابة والتعتيق
شهادة اختبار المادة MTC وفق EN 10204 3.1 + التتبع برقم الصهرة
A-286 في هذه الوصلة
تحتاج الوصلة الساخنة إلى حالة مادة مختارة لحملها ومدة تعرضها. في A-286، تُنمّي المعالجة بالإذابة متبوعةً بالتعتيق المقاومة الميكانيكية؛ ثم تحدّد أبعاد الرأس والفلنجة والقبض كيفية ملاءمة المثبت للغلاف الفعلي وأداة الشد.
- الوصلة
- وصلات أغلفة توربينات الغاز والبخار
- الأبعاد الحرجة
- مقاس المفتاح · قطر الفلنجة · نصف القطر أسفل الرأس
ما المواصفة المحددة في طلبك؟
مواصفات المواد الخام
مواصفات مسامير الربط النهائية
القلاووظ · متري
القلاووظ · بالبوصة
المرجع البُعدي
المعالجة الحرارية
معالج بالإذابة والتعتيقتُجرى عملية تعتيق بالترسيب بعد المعالجة بالإذابة، وتحدد فئة Grade 660 تسلسل المعالجة الحرارية المطلوب والخواص النهائية.
ما يمكننا تصنيعه من A-286
دليل الأشكال والأبعاد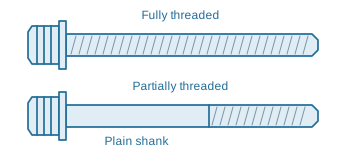
ملولب بالكامل / ملولب جزئيًا
يكمن الفرق في الساق غير الملولبة. تمتد قلاوظ المسامير الملولبة بالكامل على طول الساق حتى منطقة الانتقال إلى الرأس؛ أما المسامير الملولبة جزئيًا فتحتفظ بجزء قبض غير ملولب أسفل الفلنجة.
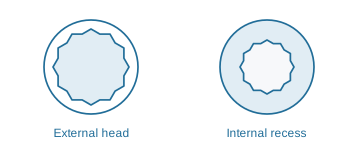
رأس خارجي / تجويف داخلي
يكمن الفرق في موضع تعشيق الأداة. يُمسَك الرأس الخارجي ذو 12 نقطة من محيطه الخارجي بمفتاح لقمة مطابق. أما التجويف الداخلي المخدد فتديره لقمة تُدخَل داخل الرأس. هذان شكلان مختلفان للشد، ولا ينبغي تحديد أحدهما بدل الآخر في المواصفات.
- أشكال المنتج
- نمط متري برأس ذي 12 نقطة · نمط حسب رسم بوحدات البوصة
- التحكم في الأبعاد
- مقاس المفتاح · قطر الفلنجة · نصف القطر أسفل الرأس
- التصنيع
- نشغّل الدفعات القصيرة باستخدام CNC؛ ونشكّل خامات الإنتاج الأولية بمسار تشكيل الرؤوس أو الطرق المختار. ونشطّب شكل الشد السداسي المزدوج وفلنجة الارتكاز والقلاوظ وفق رسم المعدات.
- الحالة النهائية
- ترتبط المعالجة بالإذابة والتعتيق بالفئة والمقاومة الميكانيكية المطلوبتين في الطلب، مع إمكانية تتبّع دفعة المعالجة الحرارية إلى المثبتات.
- الفحص
- فئة المعالجة الحرارية · الشد / الصلادة · اختبارات الانهيار تحت الإجهاد المحددة
أين تناسب A-286 الاستخدام وما الجوانب المهمة
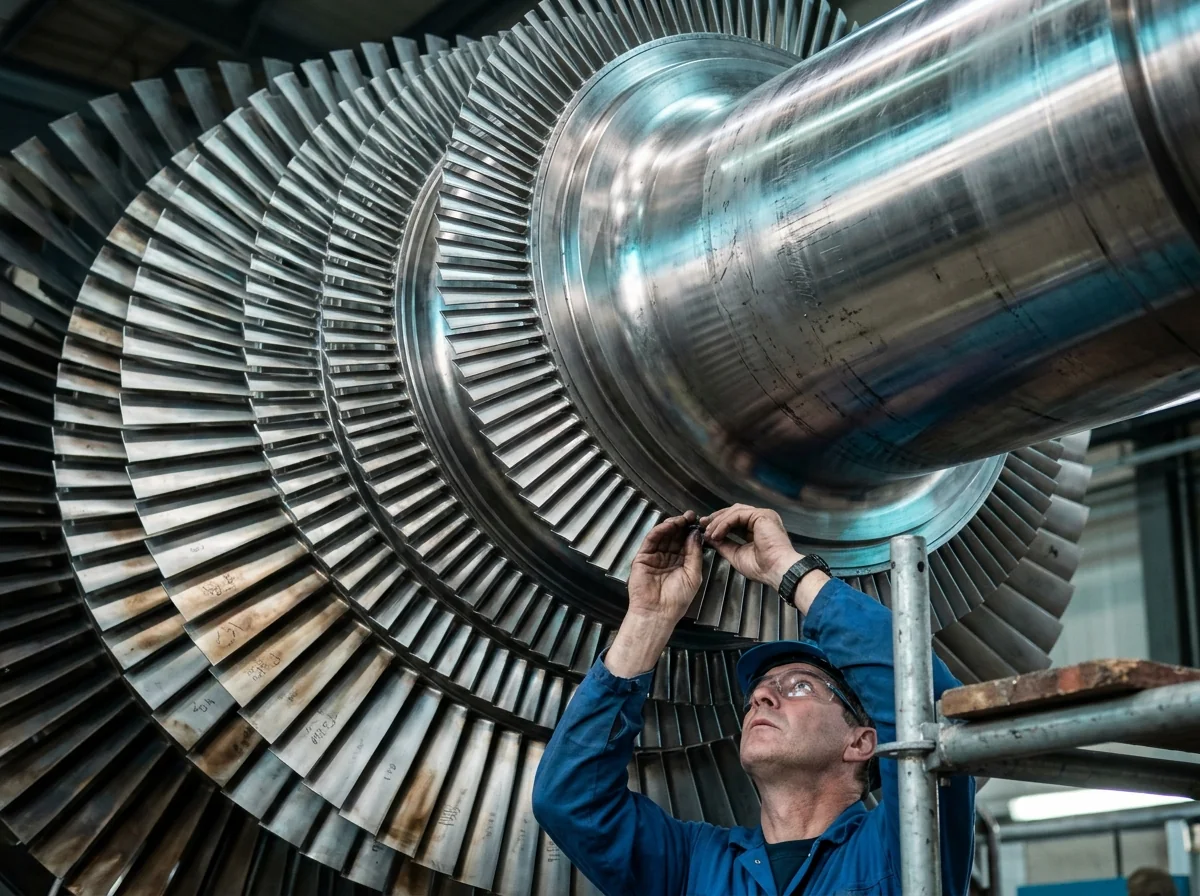
الطاقة والتوربينات
وصلات أغلفة توربينات الغاز والبخارتجمع أغلفة التوربينات المساعدة ووصلات الأغلفة معدنًا ساخنًا وأحمال ربط مرتفعة ووصولًا مقيّدًا بالمفتاح. تعالج مسامير A-286 ذات الفلنجة والرأس ذي 12 نقطة الحمل بسبيكة مقسّاة بالتعتيق، وتعالج الوصول بشكل شد خارجي يتيح مواضع أكثر لمفتاح اللقمة. ترتكز الفلنجة على قاعدة الغلاف، مما يجعل قطر الارتكاز وخلوص الأداة المتاح تفاصيل عملية في الرسم للتجميعات الجديدة وطلبات الاستبدال معًا.
الطاقة والتوربينات
مجمّعات العادم ووصلات التمدد المموجةتتناوب وصلات العادم الساخنة بين درجة حرارة المحيط والتشغيل، مما يغيّر التمدد النسبي للمثبت والأجزاء المربوطة. يُستخدم A-286 للمثبتات العاملة عند درجات حرارة مرتفعة، ويلائم شكل الفلنجة والرأس ذي 12 نقطة توزيعات الوصلات المدمجة حول أغلفة العادم. يساعد تحديد طول القبض غير الملولب وسطح ارتكاز الفلنجة على إعادة تكوين هندسة الوصلة الأصلية عند استبدال المسامير أثناء الصيانة المجدولة.
معدات تصنيع السيارات والمركبات الكهربائية
منصات اختبار ساخنة لمنظومات الدفع والبطارياتقد تضع منصات اختبار منظومة الدفع مسامير التركيب قرب مكونات عادم مسخنة، حيث تعطي بيانات المقاومة الميكانيكية المعتادة عند درجة حرارة الغرفة صورة غير مكتملة. توفّر مسامير A-286 ذات الفلنجة والرأس ذي 12 نقطة مادة مثبتات للحرارة العالية ضمن شكل شد مدمج لهذه الوصلات. توفّر الفلنجة مساحة ارتكاز متسقة على تجهيزة الاختبار، بينما يتيح الوصول بمفتاح اللقمة بلوغ الوصلة حول أجهزة القياس والأنابيب.
المسمار ذو الفلنجة والرأس ذي 12 نقطة نفسه، مع أولويات مختلفة للمادة.
A-286 بيانات المادةمسامير بفلنجة ورأس ذي 12 نقطة من Inconel 718
تلائم مسامير Inconel 718 ذات الفلنجة والرأس ذي 12 نقطة أغلفة التوربينات ومعدات الضغط المدمجة التي تشترط مواصفاتها المقاومة الميكانيكية لسبيكة نيكل معتّقة. وهي تحتفظ بشكل الشد الخارجي والفلنجة المدمجة مع تغيير أساس المادة والمعالجة الحرارية. قارن المقاومة الميكانيكية الفعلية المطلوبة عند درجة حرارة التشغيل والحالة المؤهّلة، بدل الاختيار بحسب الصلادة عند درجة حرارة الغرفة وحدها.
مسامير بفلنجة ورأس ذي 12 نقطة من Inconel 601
قد يدفع تكوّن القشور على الرأس والساق المكشوفين إلى استبدال مثبتات دروع الأفران. تعالج مسامير Inconel 601 ذات الفلنجة والرأس ذي 12 نقطة هذه الخدمة التي تحكمها الأكسدة، مع شكل شد خارجي لمواضع التركيب المزدحمة. وهذه أولوية اختيار مختلفة عن مقاومة حمل الربط الساخن المطلوبة من مسمار غلاف من A-286.
مسامير بفلنجة ورأس ذي 12 نقطة من Inconel 625
تلائم مسامير Inconel 625 ذات الفلنجة والرأس ذي 12 نقطة وصلات المعدات البحرية أو الكيميائية التي يتعرّض فيها ارتكاز الرأس والقلاوظ لرطوبة أو تسرب مسببين للتآكل. وهي تحافظ على ترتيب الشد المدمج بمفتاح اللقمة مع توجيه أولوية المادة نحو مقاومة التآكل. تفيد هذه المقارنة عندما تكون بيئة الوصلة أهم من المقاومة الميكانيكية للمثبت بالتقسية بالترسيب.
من الرسم إلى التسليم الموثَّق
- 01الرسم وقائمة الموادالدرجة والحالة وأبعاد القطعة
- 02دفعة عيناتاختياري · عادةً ~20 يومًا
- 03الإنتاج والاختباراتعادةً 25–35 يومًا
- 04المستندات والشحندفعات وتعبئة مرتبطة بالصهرة
الوصلة والقبول
وصلات أغلفة توربينات الغاز والبخار: اذكر درجة حرارة المعدن أثناء التشغيل وحالة A-286 المستخدمة في تصميم الغلاف.
المادة والحالة النهائية
ترتبط المعالجة بالإذابة والتعتيق بالفئة والمقاومة الميكانيكية المطلوبتين في الطلب، مع إمكانية تتبّع دفعة المعالجة الحرارية إلى المثبتات.
فحص الوصلة
مقاس المفتاح · قطر الفلنجة · نصف القطر أسفل الرأس. فئة المعالجة الحرارية · الشد / الصلادة · اختبارات الانهيار تحت الإجهاد المحددة.
جهّز استفسارك عن مسامير A-286 ذات الفلنجة والرأس ذي 12 نقطة
تحميل رسم بدلًا من ذلكأسئلة عن مسامير A-286 ذات الفلنجة والرأس ذي 12 نقطة
كيف ينبغي وصف المسمار في طلب وفق ASTM A453 الدرجة 660؟
أدرج الفئة المطلوبة إلى جانب الدرجة 660، ثم أضف رسم الرأس الخارجي ذي 12 نقطة وأبعاد الفلنجة وطول القبض. تحدّد الفئة أساسًا معينًا للمعالجة الحرارية والخواص الميكانيكية؛ ويحدّد رسم المنتج شكل الرأس ذي الفلنجة. ومعًا يجعلان الطلب أدق من عبارة «مسمار A-286 برأس ذي 12 نقطة» وحدها.
المراجع الفنية وحقوق الصور
تُظهر صور الكتالوج شكل المنتج. وتربط أمثلة التطبيقات خواص السبيكة بمهام المعدات، ولا تمثل سجلات لتركيبات لدى العملاء. وتُؤكَّد الكميات والمواعيد ونطاق الفحص في عرض السعر.